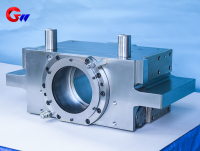
Mellomliggende rullelagerklokke av varmfresemaskin
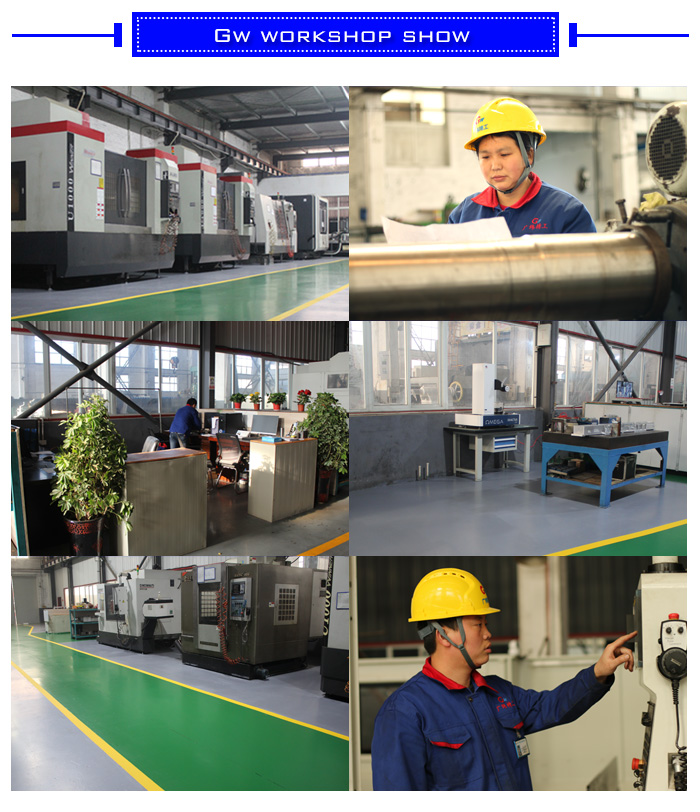
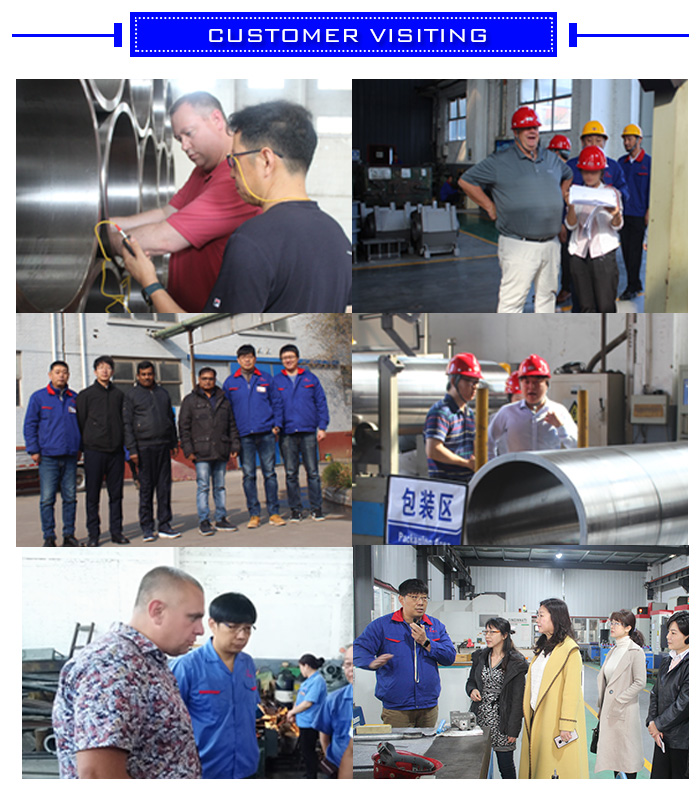
Mellomrullelagerklossen er produsert for varmvalseverksapplikasjoner og er konstruert for å støtte og sikre mellomrullen under driftsforhold med høy temperatur, tung belastning og støt. GW Precision kombinerer høypresisjons CNC-produksjonsutstyr, erfarent teknisk personell, velutviklede prosesseringssystemer, streng kvalitetsinspeksjon og kontrollert produksjonsstyring for å sikre produktkvalitet.
I tillegg til vanlig dimensjonsinspeksjon bruker GW Precision en høypresisjons mobil koordinatmålemaskin av brotypen med målenøyaktighet opptil 2 mikronnivå for å gi pålitelig inspeksjon av kritiske dimensjoner og geometriske toleranser.
Produkttype: Mellomliggende rullelagerklo
Søknad: Varmvalseverk
Tilpasning: Standard og ikke-standard tilpassede design tilgjengelig
- Guangwei Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet på stålspolen er 4000 stykker
- informasjon
Varmt valseverk mellomliggende rullelagerklokke
DeMellomliggende rullelagerklokkei et varmvalseverk er en viktig komponent i varmvalsingsproduksjonslinjen. Den brukes hovedsakelig til å støtte og sikre mellomvalsen og opprettholde nøyaktig og stabil valseposisjonering under valseoperasjoner.Lagerblokkmå tåle høye valsekrefter, gjentatte støtbelastninger og varmeoverføring fra varmvalseprosessen. Den må også opprettholde pålitelig ytelse i miljøer som inneholder kjølevann, fuktighet, støv og jernoksidbelegg.
Bruksscenarier for mellomliggende rullelagerklosser i varmvalseverk
DeMellomliggende rullelagerklokkebrukes hovedsakelig i varmvalsingsproduksjonslinjer som opererer under høye temperaturer og tunge belastningsforhold. Under varmvalsingsprosessen kan den omgivende temperaturen i valseverket overstige 800 °C. Lagerklossen er derfor utsatt for både strålevarme og ledningsbasert varme, og må opprettholde stabile mekaniske egenskaper og dimensjonsnøyaktighet under drift.
Lagerblokken må også tåle høye rullekrefter, som kan nå tusenvis av tonn avhengig av valseverkets konfigurasjon, sammen med hyppige støtbelastninger. Samtidig kan rullende kjølevann og jernoksidbelegg komme inn i eksponerte områder av utstyret. Derfor er passende tetting og korrosjonsbestandig beskyttelse viktig for å opprettholde driftstilstanden og levetiden til mellomliggende rullelagerblokk.
Funksjonelle krav
Nøyaktig posisjonering:
Mellomrullelagerklossen må gi nøyaktig støtte og posisjonering for mellomrullen. Riktig posisjonering bidrar til å opprettholde valseparallellitet og valsingsnøyaktighet og bidrar til stabil drift av varmvalseverket.
Slitasje- og utmattingsmotstand:
Lagerklossen opererer under gjentatte mekaniske belastninger og kontinuerlige arbeidsforhold. Egnet materialvalg, varmebehandling, presisjonsmaskinering og prosesskontroll bidrar til å forbedre slitestyrke og utmattingsmotstand, forlenge levetiden og redusere nedetid for vedlikehold.
Smøring:
Et pålitelig smøresystem er nødvendig for å redusere friksjon og slitasje mellom lageret og motstående komponenter. I henhold til utstyrskonfigurasjonen kan et høytrykkssmøresystem, som olje-luft-smøring, brukes til å gi passende smøring under drift.
Varmebehandlingsprosess for mellomliggende rullelagerklo
Varmebehandlinger en viktig produksjonsprosess for å forbedre de mekaniske egenskapene og dimensjonsstabiliteten til mellomliggende rullelagerklosser. Den spesifikke behandlingsmetoden velges i henhold til materiale, struktur, driftsbelastning og tekniske krav.
Forbehandling — Normalisering eller gløding:
Normalisering eller gløding kan brukes til å redusere indre spenninger i støpegods eller smigods, forbedre kornstrukturen og forberede materialet for påfølgende maskinering og varmebehandling.
Slokking og tempering:
Når materialspesifikasjonen krever det, kan lagerklossen bråkjøles og anløpes. Bråkjøling kan innebære oppvarming til en kritisk temperatur som 850–900 °C, etterfulgt av rask avkjøling med vann eller olje for å oppnå den nødvendige herdede strukturen. Anløping ved middels temperatur på omtrent 400–600 °C kan deretter brukes til å balansere hardhet og seighet og redusere risikoen for sprøbrudd.
Overflateforsterkning:
Overflateforsterkning kan påføres utvalgte lagerkontaktflater i henhold til produktets krav. Induksjonsherding kan forbedre lokal overflatehardhet og slitestyrke. Karburering eller nitrering kan vurderes for egnede legeringsstålmaterialer der høyere overflatehardhet og utmattingsmotstand er nødvendig.
Stressavlastende gløding:
Etter presisjonsmaskinering kan lavtemperaturgløding ved omtrent 200–300 °C brukes til å redusere maskineringsspenninger og forbedre dimensjonsstabiliteten.
GW Precision Manufacturing and Quality Control
GW-presisjonproduserer mellomliggende rullelagerklosser og andre presisjonsdeler for valseverksutstyr. Selskapet bruker høypresisjons intelligent CNC-produksjonsutstyr, erfarent teknisk personell, velutviklede prosesseringssystemer, strenge kvalitetsinspeksjonsprosedyrer og kontrollerte produksjonsstyringsprosesser for å støtte produksjonskvaliteten til lagerklossen.
I tillegg til regelmessig dimensjonsinspeksjon har GW Precision utstyrt produksjonsanlegget sitt med enhøypresisjons mobil bro-type koordinatmålemaskinMålenøyaktigheten kan nå 2 mikronnivå, noe som gir et pålitelig inspeksjonsgrunnlag for inspeksjon av kritiske dimensjoner og geometrisk toleranse.
GjennomCNC-maskinering, varmebehandling, prosessinspeksjon og presisjonsmåling, kan produksjonsprosessen til mellomliggende rullelagerklosser kontrolleres i henhold til de nødvendige tekniske spesifikasjonene. Kritiske dimensjoner, geometriske toleranser og andre kvalitetskrav kan inspiseres før endelig levering for å sikre jevn produktkvalitet.