

Varmvalsemaskin på drivsidens mellomliggende rullelagerblokk
Varmvalseverkets drivside mellomrullelagerblokk er en presisjonsstøttekomponent som brukes til å støtte og posisjonere mellomrullen på drivsiden av et varmvalseverk. Den bærer rullelaster og overfører dem til valseverket, samtidig som den støtter momentoverføring gjennom drivsidevalsesystemet. Lagerblokken kan produseres i henhold til valsekonfigurasjon, valsedimensjoner, materialkrav og kundens tekniske spesifikasjoner.
Produkttype: Mellomliggende rullelagerblokk på drivsiden
Søknad: Varmvalseverk
Materiale: Støpt stål eller smidd stål i henhold til brukskrav
Tilpasning: Standard og ikke-standard tilpasset produksjon tilgjengelig
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet er 1000 stykker
- informasjon
Varmvalsemaskin på drivsidens mellomliggende rullelagerblokk
DeVarmt valseverks drivside mellomliggende rullelagerblokker en av de viktige strukturelle komponentene i et varmvalseverk. Den brukes hovedsakelig til å støtte og nøyaktig posisjonere mellomvalsen på drivsiden av valseverket, samtidig som den bærer de mekaniske belastningene som genereres under valsing og overfører dem til valseverkets ramme.
Under varmvalsing opererer mellomlagerblokken under krevende forhold som involverer høy temperatur, kjølevann, smøremiddel, støv, gjentatt belastning og vibrasjon. Valsesonen kan nå omtrent 800–1200 °C, mens selve lagerblokken er konstruert for å fungere som en del av valsestøtteenheten under kontinuerlige industrielle driftsforhold.
Lagerblokken må opprettholde stabil posisjonering av mellomvalsen og gi passende installasjonsforhold for lageret. Nøyaktig posisjonering bidrar til å redusere valsebøyning og støtter stabil valsejustering under valsing. Avhengig av fresemaskinens konfigurasjon kan komponenten også fungere med et hydraulisk bøyevalsesystem og oppta ytterligere aksiale krefter.
Støtte, posisjonering og kraftoverføring
Hovedfunksjonen til mellomliggende rullelagerblokk på drivsiden er å gi påliteligstøtte og posisjoneringfor mellomvalsen. Valsekrefter overføres gjennom valsen og lagerenheten til lagerblokken og deretter til møllerammen.
På drivsiden er lagerblokken også tilknyttet kraftoverføringssystemet. Den kan kobles til universalakselen eller girkassen og overføre motormomentet gjennom valseverkets drivsystem.
Den strukturelle utformingen må derfor gi tilstrekkelig støtte for lageret, samtidig som den nødvendige justeringen mellom rulle-, lager- og drivsidekomponentene opprettholdes.
Smøring, tetting og kjøling
Smøring og tetting er viktig for pålitelig drift av et valseverkslager. Den medfølgende produktinformasjonen inkluderer et olje-luft-smøresystem som er utviklet for å støtte lagersmøring og bidra til å forhindre at kjølevann og oksidbelegg kommer inn i lagerområdet.
Lagerblokken kan også inneholde eller fungere med en intern kjøleanordning. Sirkulerende vann eller luft kan brukes der det er nødvendig for å bidra til å kontrollere lagertemperaturen og redusere overdreven temperaturstigning under kontinuerlig drift.
Riktig smøring, tetting og kjøling bidrar til å beskytte lageret og kontaktflatene i varmvalsingsmiljøet. Disse funksjonene er spesielt viktige der kjølevann, glødeskall, smøremiddel og høye temperaturer oppstår samtidig.
Materialvalg
Den oppgitte materialinformasjonen inkludererZG35CrMo og ZG42CrMo støpt stålfor applikasjoner som krever en balanse mellom styrke og støpeprosessbarhet.
For applikasjoner med ultrahøy belastning,34CrNiMo6 smidd ståler også referert til som et alternativ, og gir høyere utmattingsmotstand under krevende driftsforhold.
Det endelige materialvalget avhenger av valseverkets konfigurasjon, lagerblokkens struktur, belastningsforhold, produksjonskrav og kundens tekniske spesifikasjoner. Materialvalget bestemmes derfor i henhold til det faktiske produktet i stedet for å bruke én materialkvalitet på hver lagerblokk.
Produksjonsprosess
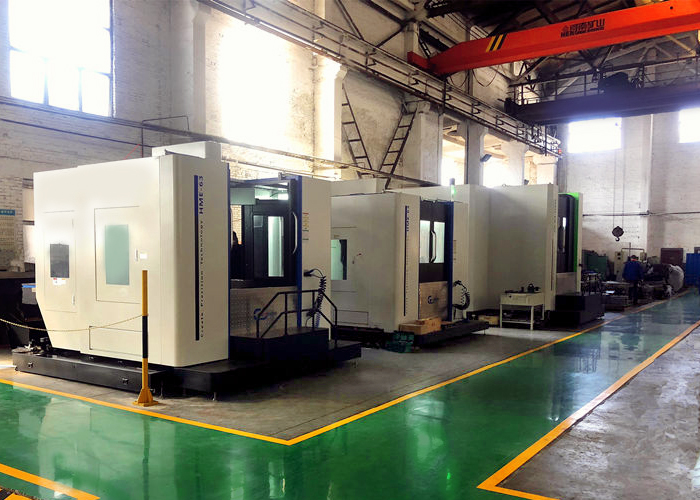
GW Precision har utviklet en moden maskineringsprosess for valselagerblokker gjennom lang produksjonserfaring. Produksjonsprosessen kombinerer vertikal maskinering, horisontal boring, dataassistert prosessplanlegging og trinnvis inspeksjon.
I løpet avvertikal maskinering, komponenten bearbeides først i henhold til tegningens geometri. Det reserveres en maskineringstillegg på de relevante overflatene, og de bearbeidede områdene rengjøres og avgrades for inspeksjon. Det første stykket inspiseres før den påfølgende produksjonsprosessen fortsetter.
I løpet avhorisontal boring, maskineringstoleranser er reservert for de relevante overflatene og sporene. Referanseprosessdata inkluderer omtrent 1,5–2 mm tolerans for utvalgte overflater og spor, mens hullmaskinering kan beholde omtrent 3–4 mm tolerans før endelig maskinering. Disse verdiene er prosessreferanser og justeres i henhold til faktiske tegninger og maskineringskrav.
Etter maskinering fjernes grader og skarpe kanter for å lette inspeksjon og påfølgende bearbeiding.
CNC-maskinering og prosessoptimalisering
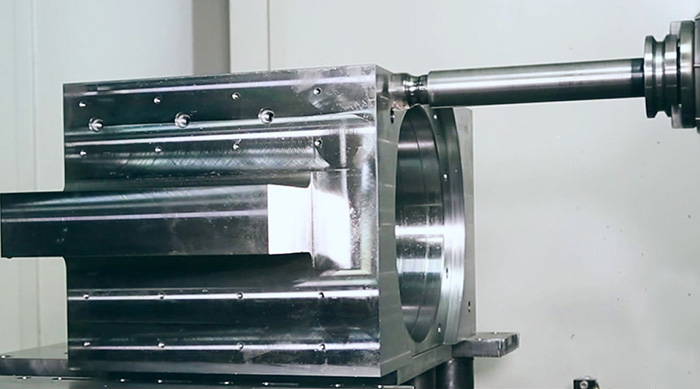
For valseverklagerblokker, bøyevalseblokker og andre presisjonskomponenter bruker GW Precision dataassistert programmering for å optimalisere maskineringsprogrammer og organisere produksjonsprosessen.
Maskineringssekvensen planlegges i henhold til komponentstrukturen, maskineringskravene og inspeksjonspunktene. Dette bidrar til å kontrollere forholdet mellom ulike maskinerte overflater og støtter jevn dimensjonsnøyaktighet.
Kombinasjonen av vertikal maskinering, horisontal boring, prosessoptimalisering og inspeksjon av første stykke gir en strukturert produksjonsmetode for komplekse valseverkskomponenter.
Kvalitetskontroll
Kvalitetskontroll er integrert i produksjonsprosessen i stedet for å være begrenset til sluttkontroll. Førstegangskontroll utføres etter viktige maskineringstrinn, slik at prosessen kan verifiseres før videre produksjon.
Dimensjonsinspeksjon, kontroll av maskineringstillegg, overflatetilstand og fjerning av grader og skarpe kanter tas i betraktning under produksjonen. Maskineringsprosessen justeres i henhold til teknisk tegning og faktiske produktkrav.
Gjennom langsiktig prosessutvikling og kontinuerlig optimalisering av CNC-maskineringsprogrammer har GW Precision etablert en produksjonsprosess formellomliggende rullelagerblokk på drivsidenog andre presisjonskomponenter til valseverk.
Kombinasjonen av passende materialvalg, presisjonsmaskinering, prosessplanlegging, inspeksjon, smøring og tetningshensyn gjør at lagerblokken kan oppfylle kravene til ulike varmvalseverksapplikasjoner.
GW Precision kan produsere standard og ikke-standardvarme valseverklagerblokkeri henhold til kundens tegninger, utstyrskonfigurasjon, materialkrav og tekniske spesifikasjoner.