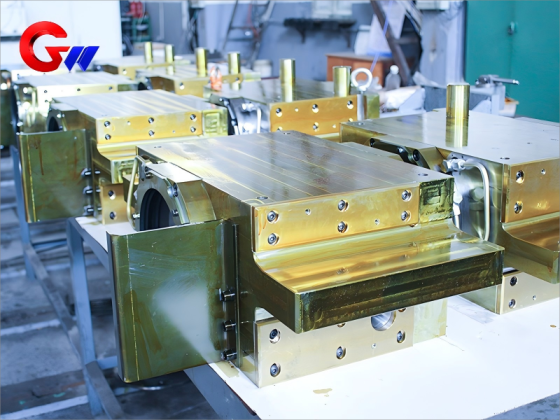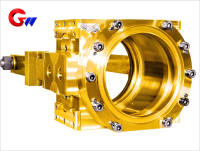
Kaldvalsemaskin av operasjonssidens rullelagerblokk
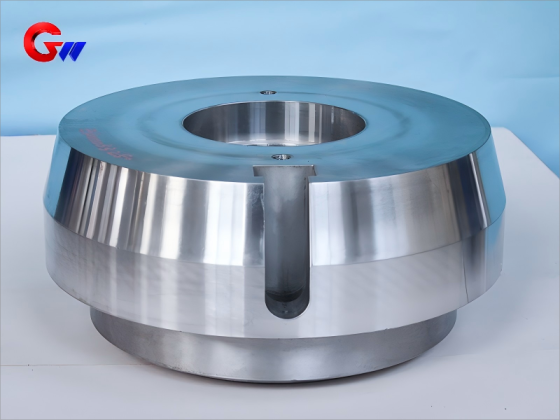
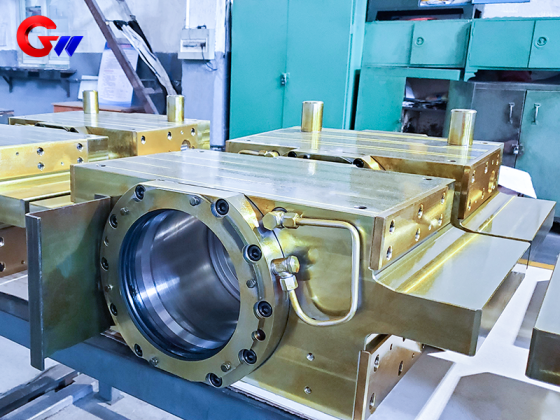
Arbeidsrullelagerblokken på driftssiden er en presisjonsmaskinert støttekomponent designet for arbeidsrulleenheten i et kaldvalseverk. Den gir nøyaktig lagerposisjonering, stabil strukturell støtte og pålitelig justering for arbeidsrulledrift under kontinuerlige valseforhold.
Denne komponenten er utviklet for produksjon av rustfritt stål, silisiumstål og ultratynne bånd, og kombinerer QT600-3 duktilt jernkonstruksjon, kontrollert varmebehandling, presisjons-CNC-maskinering, svært nøyaktige lagergrensesnitt, olje-luft-smøring og flertrinns forsegling.
Viktige funksjoner
- Høypresisjonsposisjonering: Arbeidsvalsens radielle utløp kontrollert til ≤ 0,01 mm, noe som støtter presisjonsvalsing av bånd.
- Effektivt rullskift: Integrert hydraulisk låsemekanisme med en målrettet rullskiftetid på ≤ 10 minutter.
- Vibrasjonskontroll: Utviklet for høyfrekvent vibrasjonskontroll innenfor 20–500 Hz, med spesifisert amplitude på ≤ 0,5 μm.
- Presisjonslagergrensesnitt: Lagerhullsylindrisitet kontrollert til ≤ 0,003 mm.
- Flere valseverksapplikasjoner: Egnet for konfigurasjoner for valseverk med seks UC-MILL-trykk og tjue sendzimir-valseverk.
Merke: GW Precision
Produktets opprinnelse: Luoyang, Kina
Leveringstid: I henhold til kontraktsavtale
Leveringskapasitet: Opptil 1000 stk per år
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet er 1000 stykker
- informasjon
Kaldvalsemaskin av operasjonssidens rullelagerblokk
Spesifikasjon for materiale og varmebehandling
Hovedmateriale
Dearbeidsrullelagerblokker produsert fraQT600-3 duktilt jern, tilsvarendeEN-GJS-600-3Materialet er valgt for sin kombinasjon av strukturell styrke, dimensjonsstabilitet, vibrasjonsdemping og passende styrke-til-vekt-egenskaper.
Den angitte materialtettheten er omtrent7,1 g/cm³Dens mekaniske og dempende egenskaper gjør den egnet for presisjonsstøtte av arbeidsrullen og lagerenhetenkaldvalseverk.
Kjemisk sammensetning
| Element | Spesifikasjon |
|---|---|
| Karbon (C) | 3,6–3,8 % |
| Silisium (Si) | 2,2–2,5 % |
| Mangan (Mn) | ≤ 0,3 % |
| Magnesium (Mg) | 0,03–0,05 % |
Materialet er utformet for å gi tilstrekkelig strukturell stivhet samtidig som det bidrar til vibrasjonsdemping under valsing. Den spesifiserte vibrasjonsdempingsgraden er≥35 %.
For en driftssideapplikasjon er materialstabilitet spesielt viktig fordi støttestrukturen må opprettholde den relative posisjonen tilarbeidsrull, lagermontering og hydrauliske komponenter under gjentatte valsesykluser.
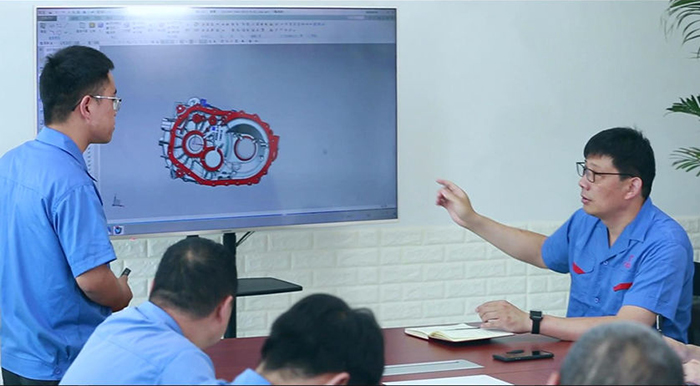
Viktige komponentmaterialer og overflatebehandling
Ulike funksjonelle områder avvalseverklagerblokkbruk materialer og overflatebehandlinger valgt i henhold til deres driftsforhold.
| Komponent | Materiale | Behandling |
|---|---|---|
| Lagerblokkhus | QT600-3 duktilt jern | Isotermisk bråkjøling og kuleblåsningsforsterkning |
| Slitesterkt fôr | GCr15SiMn | Dyp kryogen behandling + 20 μm hard forkromning |
| Tetningskomponent | PTFE + 316L | Lasermikroteksturering |
QT600-3-karosseriet danner den viktigste strukturelle delen avarbeidsrullelagerblokkIsotermisk bråkjøling og kuleblåsing brukes i henhold til den spesifiserte produksjonsprosessen.
Den slitesterke foringen bruker GCr15SiMn. Dyp kryogenbehandling og hardforkromming brukes til å forbedre foringens driftsegenskaper, med en spesifisert forkrommingstykkelse på20 μm.
PTFE og 316L brukes til tetningskomponentene. Lasermikroteksturering påføres de spesifiserte tetningsflatene for å opprettholde de nødvendige tetnings- og driftsegenskapene.
Kombinasjonen av disse materialene gjør at komponenten kan integrere strukturell støtte, slitestyrke og tetningsfunksjoner i sammekaldvalseverkforsamling.
GW presisjonsvarmebehandlingsprosess
Isotermisk bråkjøling
Hoveddelen avarbeidsrullelagerblokkgjennomgår en kontrollert varmebehandlingsprosess:
Oppvarming:900 °C × 2 timer
Saltbadslukking:300 °C × 1 time
Luftkjøling
Behandling av dimensjonal stabilitet
Aldringsbehandling:180 °C × 24 timer
Spesifisert dimensjonsendring:≤0,005 %
Varmebehandling er en viktig del av produksjonsprosessen fordi dimensjonsstabilitet direkte påvirker nøyaktigheten til lagergrensesnittet og installasjonsflatene.
For en presisjonvalseverklagerblokk, ukontrollerte dimensjonsendringer etter maskinering kan påvirke lagerinstallasjonen og justeringsforholdet mellom lageret,arbeidsrull, og fresestruktur. Den spesifiserte aldringsbehandlingen brukes derfor for å forbedre dimensjonsstabiliteten før endelig presisjonsmaskinering og inspeksjon.
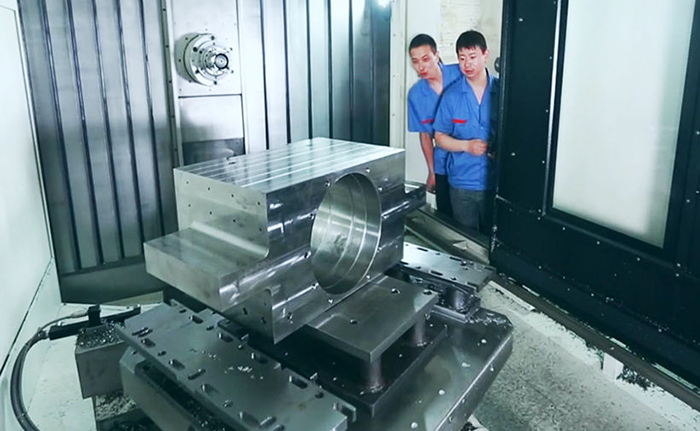
Mekanisk maskineringsnøyaktighet
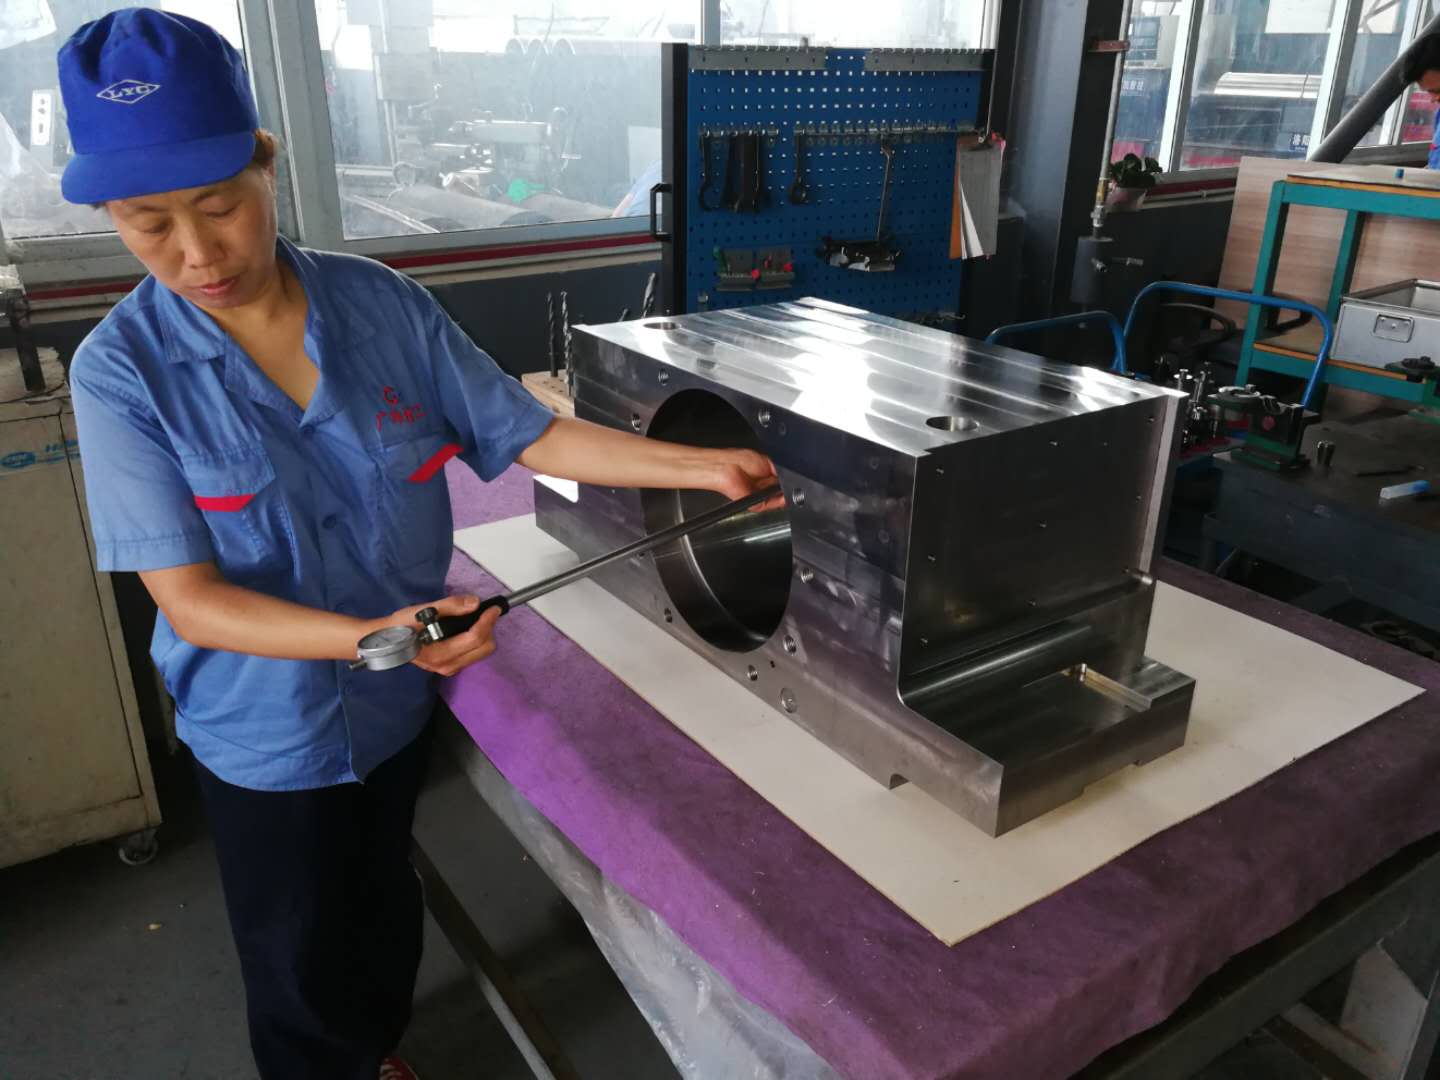
Dimensjonsnøyaktighet er et av de viktigste produksjonskravene forarbeidsrullelagerblokkKritiske lager- og monteringsgrensesnitt inspiseres i henhold til spesifiserte toleransenivåer.
Kritiske dimensjonstoleranser
| Trekk | Spesifikasjon | Inspeksjonsmetode |
|---|---|---|
| Lagerhull | Φ200–400 mm, IT4 | Elektronisk pluggmåler + rundhetstester |
| Monteringsflate for hydraulisk sylinder | Flathet 0,01 mm | Optisk flat |
| Posisjoneringshull for pinne | H6 | Koordinatmålemaskin |
| Sylindrisitet i lagerhullet | ≤0,003 mm | Presisjonsdimensjonal inspeksjon |
| Vertikalitet av installasjonsflaten | ≤0,005 mm/100 mm | Presisjonsdimensjonal inspeksjon |
Lagerhullet er et kritisk grensesnitt mellomarbeidsrulllagerenheten og støttestrukturen. Et sylindrisitetskrav på≤0,003 mmer spesifisert for å opprettholde den nødvendige geometriske tilstanden.
Installasjonsflaten for den hydrauliske sylinderen har et krav om flathet på0,01 mm, mens posisjoneringspinnehullene er produsert med H6-toleranse.
Vertikaliteten til hver installasjonsflate kontrolleres for å≤0,005 mm/100 mmDisse kontrollene bidrar til å opprettholde installasjonsforholdet til komponenten innenforkaldvalseverk.
Smøresystem
Dearbeidsrullelagerblokkbruker et olje-luft-smøresystem for kontrollert smøremiddeltilførsel til det lagerrelaterte driftsområdet.
Olje-luft-smøring
Smøremiddel:ISO VG 68 syntetisk esterolje som inneholder MoS₂-tilsetningsstoff
| Parameter | Spesifikasjon |
|---|---|
| Oljevolum | 0,05 ml/gang |
| Lufttrykk | 0,4–0,6 MPa |
| Hyppighet | 2–5 Hz |
| Innstilling | Automatisk justert i henhold til rullehastighet |
Olje-luft-systemet sørger for kontrollert smøring under kontinuerlig drift. Smørefrekvensen kan justeres automatisk i henhold til valsehastigheten, noe som bidrar til å opprettholde en passende smøretilstand under skiftende produksjonsforhold.
For montering på driftssiden bidrar stabil smøring til pålitelig drift av lagergrensesnittet og støtter kravene til kontinuerlig drift.kaldvalseverk.
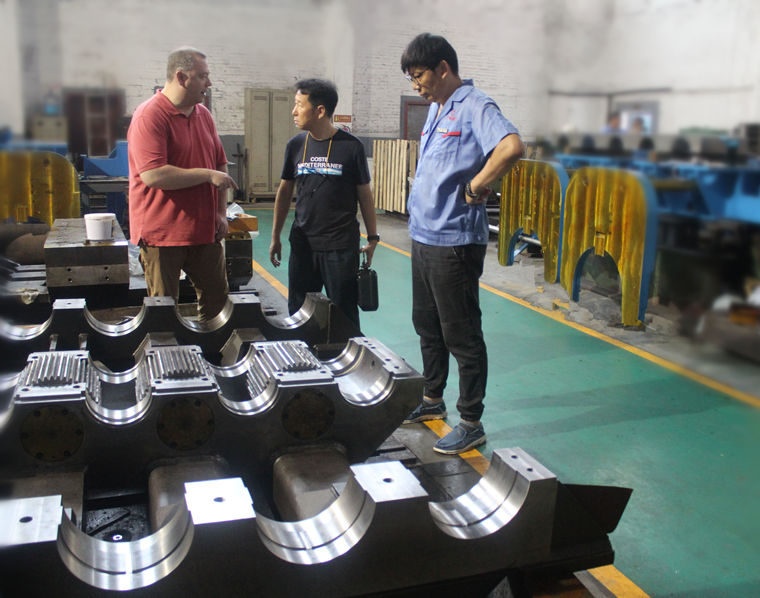
Bruk i kaldvalseverk
Driftssidenarbeidsrullelagerblokker designet for kaldvalsingsutstyr som brukes i produksjon av rustfritt stål, silisiumstål og ultratynne bånd.
Seks høy UC-MILL
Komponenten kan brukes på seks høye UC-MILL-konfigurasjoner for valsing av rustfritt stål og silisiumstål.
Spesifisert valsetykkelse:
0,1–2,0 mm
Støttearrangementet på betjeningssiden gir det nødvendige grensesnittet for plassering av arbeidsruller og montering av lager i denne typenkaldvalseverk.
Tjue-høye Sendzimir valseverk
Komponenten kan også brukes til tjue-talls Sendzimir-valseverk som involverer ultratynne bånd.
Spesifisert valsetykkelse:
0,02–0,2 mm
Presisjonskravene til produksjon av ultratynne strimler legger særlig vekt på lagerjustering, dimensjonsstabilitet, vibrasjonskontroll og nøyaktig posisjonering avarbeidsrull.
Kvalitetskontroll
GW Precision anvender prosessbasert kvalitetskontroll gjennom hele produksjonen avarbeidsrullelagerblokk, inkludert materialforberedelse, varmebehandling, CNC-maskinering, presisjonsinspeksjon, rengjøring og endelig levering.
Kritiske dimensjoner inspiseres ved hjelp av passende måleutstyr, inkludert elektroniske målere, rundhetsinspeksjonsutstyr, optisk planinspeksjon og koordinatmålemaskiner.
Spesiell oppmerksomhet rettes mot lagerhull, posisjoneringshull, monteringsflater, geometriske toleranser og andre funksjonelle grensesnitt.
Det fullførtevalseverklagerblokkrengjøres og avgrades før endelig inspeksjon. Inspeksjonsdokumentasjon utarbeides i henhold til gjeldende produksjons- og kontraktskrav.
Gjennom kontrollert materialvalg, varmebehandling, presisjonsmaskinering, dimensjonsinspeksjon, smøredesign og tetningskonfigurasjon, tilbyr GW Precision lagerstøttekomponenter på driftssiden for krevendekaldvalseverkapplikasjoner.
E-POST:guangwei@gwspool.com