Tilpasset 35CrMoV stålhylse av kaldvalsemaskin
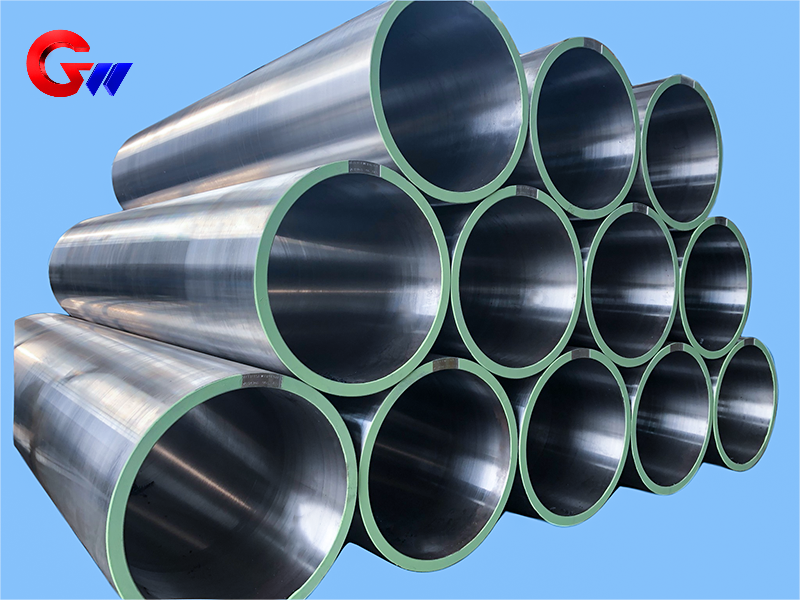
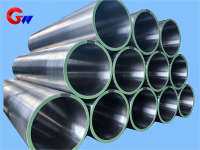
35CrMoV stålhylsen for kaldvalseverk er en tilpasset høyfast komponent for kraftoverføring, valsestøtte og presisjonsposisjonering i kaldvalseutstyr. Hylsespesifikasjonen er Φ502 × Φ560 × 1700 mm. I bråkjølt og anløpt tilstand inkluderer de leverte mekaniske egenskapene en strekkfasthet på 900–1100 MPa, flytegrense på 750–950 MPa, forlengelse på ≥12 %, slagenergi på ≥50 J ved romtemperatur, hardhet på HRC 28–35 og tverrsnittskrymping på ≥45 %. Hylsen er produsert gjennom kontrollert smiing, presisjonsmaskinering, varmebehandling, overflateforsterkning og inspeksjonsprosesser.
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet på stålspolen er 4000 stykker
- informasjon
 Tilpasset 35CrMoV stålhylse for kaldvalsemaskin
De35CrMoV stålhylse for kaldvalseverker en spesialtilpasset mekanisk komponent designet for kraftoverføring, valsestøtte, posisjonering og stabil drift i kaldvalseutstyr. Hylsen er produsert av35CrMoV-stålog har en spesifisert størrelse påΦ502 × Φ560 × 1700 mm.
Under kaldvalsing utsettes hylsen for valsemoment, radial valsekraft, vibrasjon, støtbelastning, glidefriksjon og temperaturendringer. Derfor må materialegenskapene, konsentrisiteten, sylindrisiteten, dimensjonsnøyaktigheten, overflatehardheten og den dynamiske balansen kontrolleres i henhold til valseverkets krav.
Mekaniske egenskaper til 35CrMoV-stål
De oppgitte mekaniske egenskapsdataene gjelder for35CrMoV-stål i herdet og bråkjølt tilstand, ved bruk av bråkjøling etterfulgt av høytemperaturanløpning.
De typiske ytelsesverdiene er:
Strekkfasthet: 900–1100 MPa, testet i henhold til GB/T 228.1 (ISO 6892)
Flytegrense: 750–950 MPa
Forlengelse: ≥12%, med en målelengde på 5d, hvor d er prøvediameteren
Slagenergi: ≥50 J ved romtemperatur, i henhold til GB/T 229 (ISO 148)
Hardhet: HRC 28–35i bråkjølt og anløpt tilstand, i henhold til GB/T 230.1
Seksjonskrymping: ≥45 %
Disse egenskapene gir en kombinasjon av styrke, seighet og deformasjonsmotstand for en stålhylse som opererer under gjentatt mekanisk belastning i kaldvalseutstyr.
Materialsammenligning
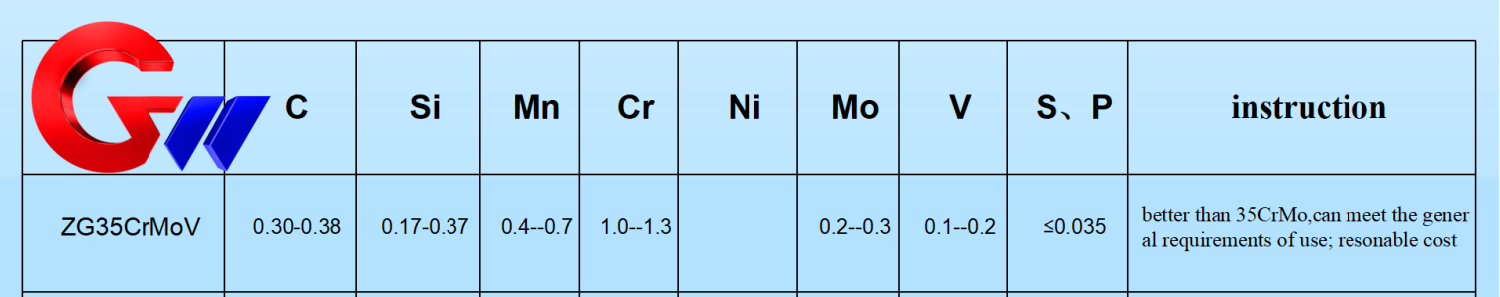
Sammenlignet med andre Cr-Mo-legeringsstål som brukes til stålhylseapplikasjoner,35CrMoVgir en balansert kombinasjon av styrke og seighet.
Til referanse gir den medfølgende materialsammenligningen følgende typiske verdier:
| Materiale | Karboninnhold | Vanadiuminnhold | Strekkfasthet | Hovedkarakteristikker |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Omfattende styrke og seighet, relativt lav kostnad |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Høyere styrke, men litt lavere seighet |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Høy seighet og utmattingsmotstand, inkludert nikkel |
Valget av 35CrMoV gir en praktisk balanse mellom mekanisk ytelse og produksjonskostnader for tilpassede hylser i kaldvalseverksstål.
Funksjon i kaldvalseverk
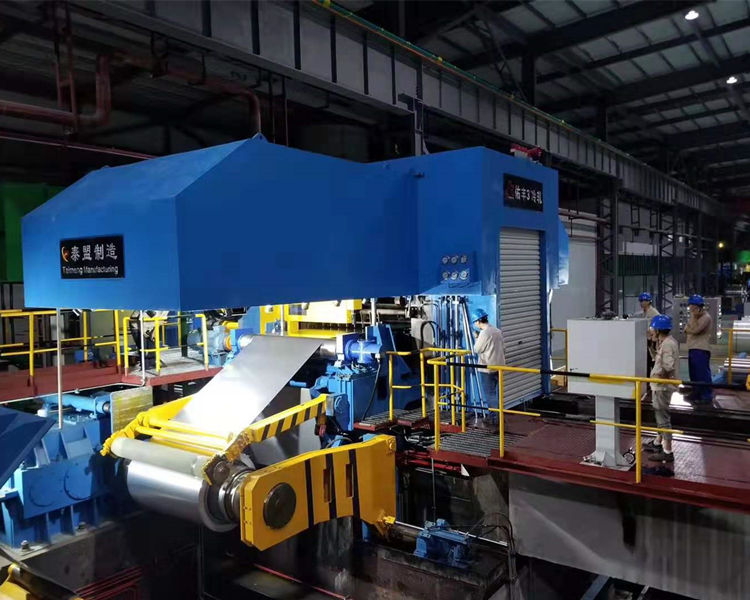
Den tilpassede35CrMoV stålhylseutfører flere funksjoner i et kaldvalseverk.
Først gir detkraftoverføring og støtteHylsen forbinder valseverket og girkassen, og overfører rullemoment som kan nå2000 kN·m eller mer, og tåler radielle rullekrefter i området på omtrent500–3000 tonni henhold til de oppgitte applikasjonsdataene.
For det andre gir ermetpresisjonsposisjoneringDen spesifiserte koaksialiteten mellom valseverket og transmisjonssystemet er≤0,02 mmÅ opprettholde dette forholdet bidrar til å redusere justeringsrelaterte problemer som strimmelavvik og ujevn strimmeltykkelse.
For det tredje bidrar ermet tilutmattingsmotstand og vibrasjonsbufferingKaldvalseutstyr kan oppleve vibrasjons- og støtbelastninger, inkludert dynamiske krefter forårsaket av plutselige endringer i strømningshastighet. Hylsen trenger derfor tilstrekkelig styrke og seighet til å tåle gjentatt belastning.
Slitasjemotstand og termisk stabilitet
Kontaktflaten mellom stålhylsen og lager- eller rullekomponentene kan oppleve langvarig glidefriksjon. Det oppgitte tekniske kravet spesifiserer en overflatehardhet påHRC 50–55for kontaktflaten for å forbedre slitestyrken.
Kaldvalseutstyr opererer vanligvis ved omtrent60–120 °Cunder de oppgitte driftsforholdsdataene. Hylsen må opprettholde dimensjonsnøyaktighet under disse temperaturene, og dens termiske ekspansjonsegenskaper må være kompatible med valseverkets system.
Kombinasjonen av kjerneseighet og overflateforsterkning gjør at stålhylsen kan møte ulike krav mellom den indre materialstrukturen og arbeidsflaten.
Smiing og emneforberedelse
Produksjonsprosessen begynner med forberedelse av barren. Den leverte prosessen spesifiserer bruken avESR-stålblokkerfor å oppnå en renere materialtilstand, medS og P kontrollert til ≤0,015 %.
Blanket dannes gjennomflerveis smiing ved 1100–850 °C, med et smiforhold på≥4Denne smiprosessen har som mål å eliminere støperelaterte defekter og forbedre materialets indre struktur.
Etter smiing normaliseres emnet umiddelbart ved880 °C × 2 timerNormalisering brukes til å forbedre kornstrukturen og etablere egnede forhold for påfølgende maskinering og varmebehandling.
Presisjonsmaskinering
Etter smiing og forbehandling av varmen gjennomgår stålhylsen grov- og semi-presisjonsmaskinering.
Under grovbearbeiding bearbeides den ytre diameteren og endeflatene med dreiebenk, noe som gir en bearbeidingstoleranse på2–3 mmBoring og gjenging utføres også, med en spesifisert gjengepresisjon på6 timer.
For den interne kjølekanalen brukes dyphullsboring. Det oppgitte kravet spesifiserer en hulldiameter påΦ15 ±0,2 mmog retthet av≤0,1 mm/m.
Det indre hullet bores deretter for åIT7-nøyaktighet, med sylindrisitet kontrollert til≤0,01 mmDisse maskineringsoperasjonene etablerer det geometriske grunnlaget for de påfølgende presisjonsslipings- og honingsprosessene.
Varmebehandling og overflateforsterkning
Den viktigste varmebehandlingsprosessen for 35CrMoV stålhylsen erbråkjøling og høytemperaturherding.
Den spesifiserte slokkeprosessen er850 °C etterfulgt av oljekjøling, etterfulgt av høytemperaturherding ved550 °C × 4 timerDen resulterende hardheten er spesifisert vedHRC 28–32, samtidig som den nødvendige kjerneseigheten opprettholdes.
For arbeidsflaten,ionenitreringkan påføres. Den angitte overflatehardheten er≥HV900, med en nitrert lagdybde på0,3–0,5 mmI følge de oppgitte dataene kan denne behandlingen øke slitestyrken med omtrentfem ganger.
Alternativt,laserslukkingkan brukes til selektivt å forsterke kontaktflaten. Den spesifiserte hardheten etter laserslukking erHRC 55–60, med kontrollert deformasjon til<0,03 mm.
Presisjonssliping og inspeksjon
Etter varmebehandling og overflateforsterkning gjennomgår stålhylsen presisjonsmaskinering.CNC sylindrisk kvernbrukes til presisjonssliping, med dimensjonstoleranse kontrollert til±0,005 mmog overflateruhet avRa ≤0,4 μm.
Det indre hullet bearbeides videre ved sliping, med kontrollert rundhet for å≤0,005 mm.
Inspeksjon inkludererultralydtestingi henhold til den medfølgendeEN 10228-3standard, uten defekter større ennΦ1 mmRestspenning kan også inspiseres ved hjelp avRøntgendiffraksjonsmetode, med det spesifiserte trykkspenningslaget som når≥0,2 mm.
Disse inspeksjonsprosedyrene gir ytterligere kontroll av intern materialkvalitet, maskineringsnøyaktighet og restspenning for den ferdige stålhylsen.
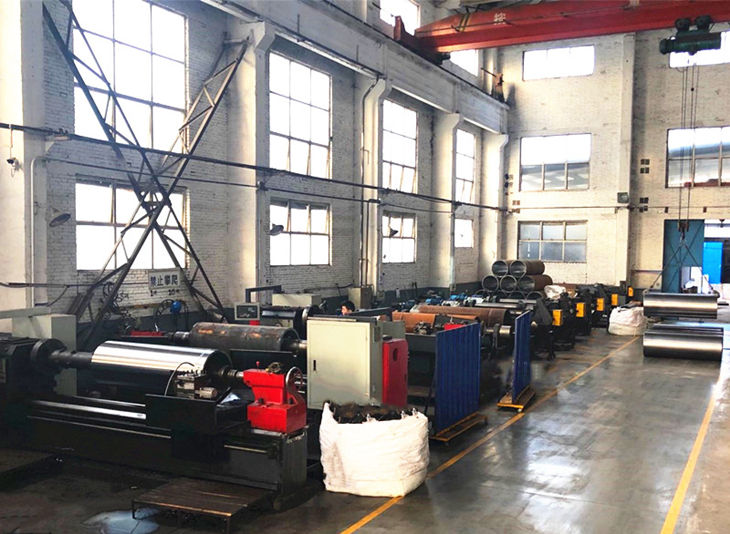
Dedikert hullboringsutstyr
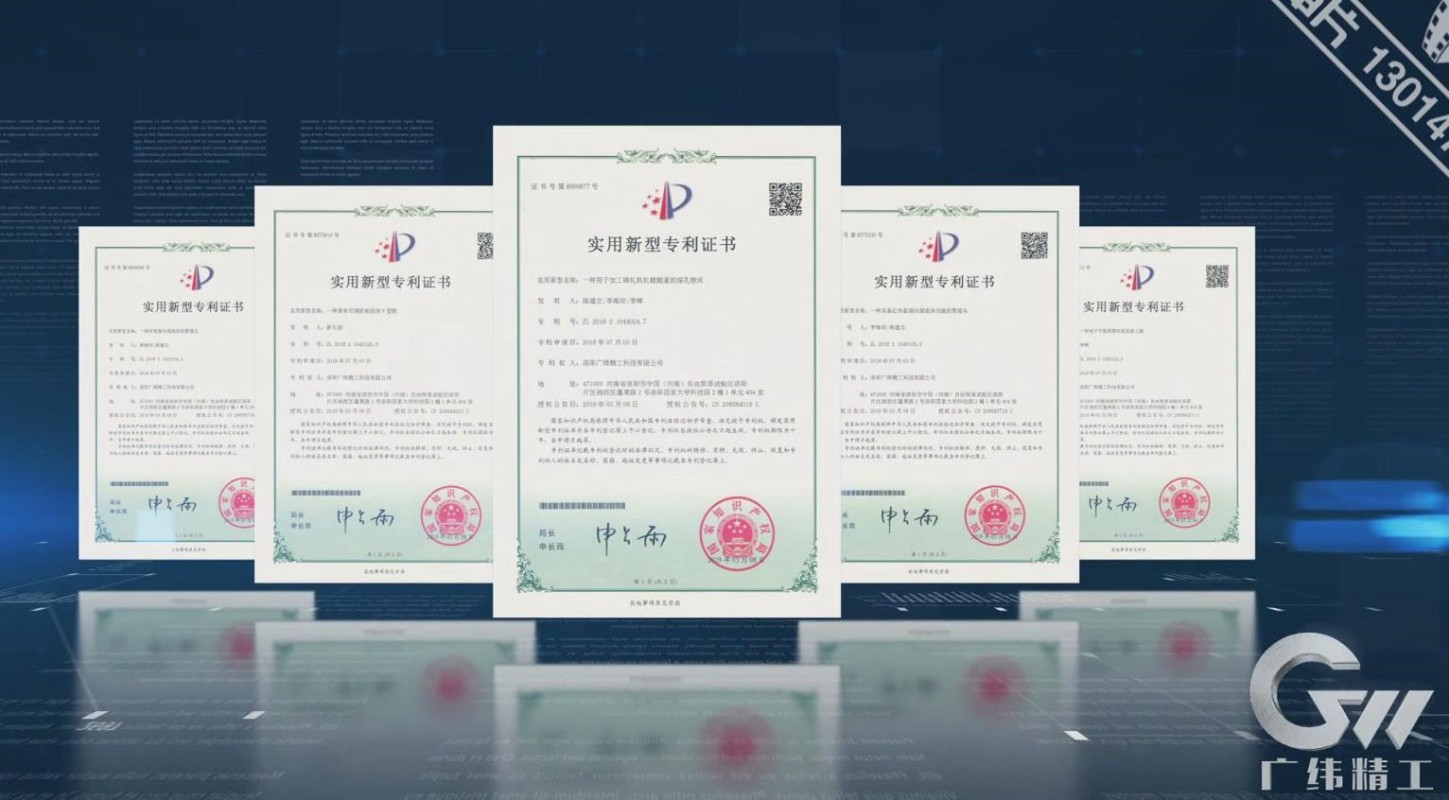
GW Precision Technology bruker enuavhengig utviklet dedikert hullboremaskinfor stålhylsebehandling. Utstyret ble forsket på og utviklet av selskapet og har oppnådd ennasjonalt patent.
Maskinen er konstruert med god stivhet, en returløs klemmestruktur og høy maskineringsnøyaktighet. Gjennom kontinuerlig forbedring av utstyr og produksjonsprosess har GW Precision Technology utviklet et integrert prosesssystem for å kontrollerekonsentrisitet, sylindrisitet, symmetri og dynamisk balanseav 35CrMoV stålhylser.
De spesifikke dimensjonstoleransene og kravene til geometrisk nøyaktighet kontrolleres i henhold til kundens krav til stålhylsen. Dette gjør at produksjonsprosessen kan tilpasses ulike kaldvalseverkskonfigurasjoner og tekniske spesifikasjoner.
Tilpasset kaldvalseverksstålhylse
De35CrMoV stålhylseer produsert i henhold til de tekniske kravene til kundens kaldvalseverk. Den spesifiserte størrelsen erΦ502 × Φ560 × 1700 mm, med kontrollerte mekaniske egenskaper, maskineringsnøyaktighet, overflateytelse og inspeksjonskrav.
Produksjonsruten integrererESR-stålblokkforberedelse, flerveis smiing, normalisering, grovmaskinering, dyphullsboring, innerhullsboring, bråkjøling og anløping, overflateforsterkning, presisjonssliping, honing og sluttinspeksjon.
Denne integrerte prosessen er ment å gi en tilpasset stålhylse med den nødvendige kombinasjonen av styrke, seighet, slitestyrke, dimensjonsnøyaktighet og geometrisk nøyaktighet for kaldvalseverksapplikasjoner.