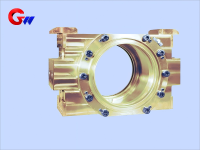
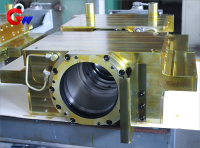
Kaldvalsemaskin av betjeningssidens mellomliggende rullelagerblokk
Materiale- og varmebehandling av mellomlagerblokken på driftssiden av kaldvalseverket
Driftssidens mellomliggende rullelagerblokkhusmateriale:
Høyfast støpejern (HT300/HT350) eller støpt stål (ZG310-570), med en strekkfasthet på ≥500 MPa.
Slitesterkt fôr:
Bronse (ZCuAl10Fe3) eller polymerkomposittmateriale, som modifisert PTFE-materiale.
Varmebehandling:
Støpegods krever aldringsbehandling for å eliminere indre spenninger og høyfrekvent herding av kritiske kontaktflater, med en typisk hardhet på HRC 45–50.
Merke: GW Precision
Produktopprinnelse: Liaoyang
Leveringstid: Kontraktsbestemmelse
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- informasjon
Kaldvalsemaskin på driftssidens mellomliggende rullelagerblokk
Dimensjoner og toleranser for mellomliggende rullelagerblokk på driftssiden
Lagerinstallasjonshull:
Lagerinstallasjonshullene er presisjonsmaskinert i henhold til lagertypen og valseverkets krav. For lagre som TQO-seriens firerads koniske rullelagre er den gjeldende tilpasningstoleransen vanligvis H6 for det indre hullet eller js6 for den ytre diameteren, avhengig av lagerprodusentens spesifikasjoner og den faktiske monteringsdesignen.
Overflateruhet:
Ra for lagerets kontaktflate er ≤ 0,8 μm, mens Ra for den ikke-kontaktende overflaten er ≤ 3,2 μm. Kontrollert overflateruhet bidrar til stabil lagertilpasning og pålitelige kontaktforhold.
Posisjoneringsnøyaktighet:
Rundheten på lagerboringen er ≤ 0,008 mm, og koaksialiteten er ≤ 0,015 mm/500 mm. Klaringen med rullehalsen er 0,05–0,10 mm, tatt i betraktning termisk ekspansjon og faktiske driftsforhold.
CNC-maskineringsprogrammering
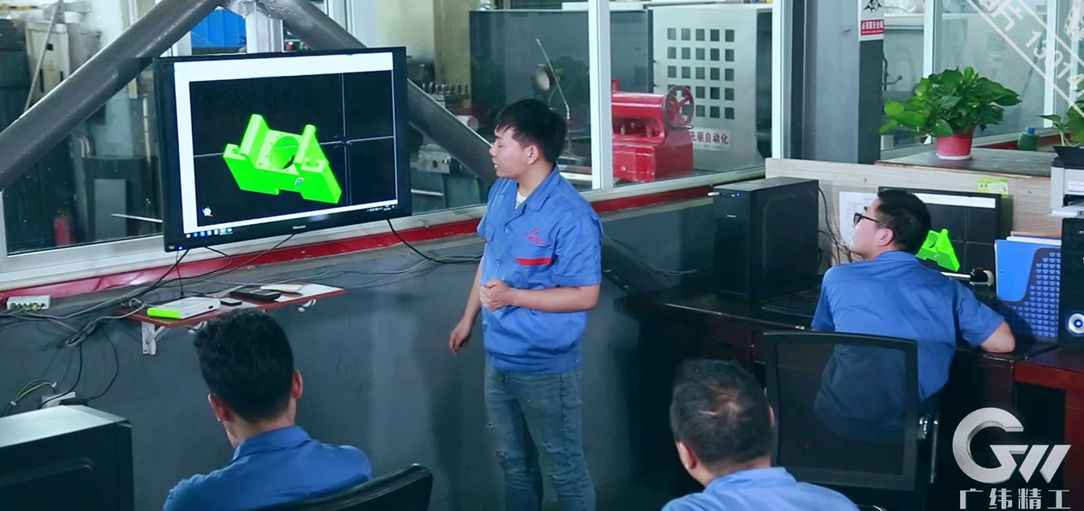
CNC-maskineringsprogrammer verifiseres gjennom PC-basert simulering før produksjon. Verktøybaner og maskineringssekvenser optimaliseres for å forbedre dimensjonsnøyaktigheten, redusere unødvendig verktøybevegelse og opprettholde jevn maskineringskvalitet. Riktig prosessplanlegging bidrar også til å produsere rene og ensartede maskinerte overflater på lagerblokken.
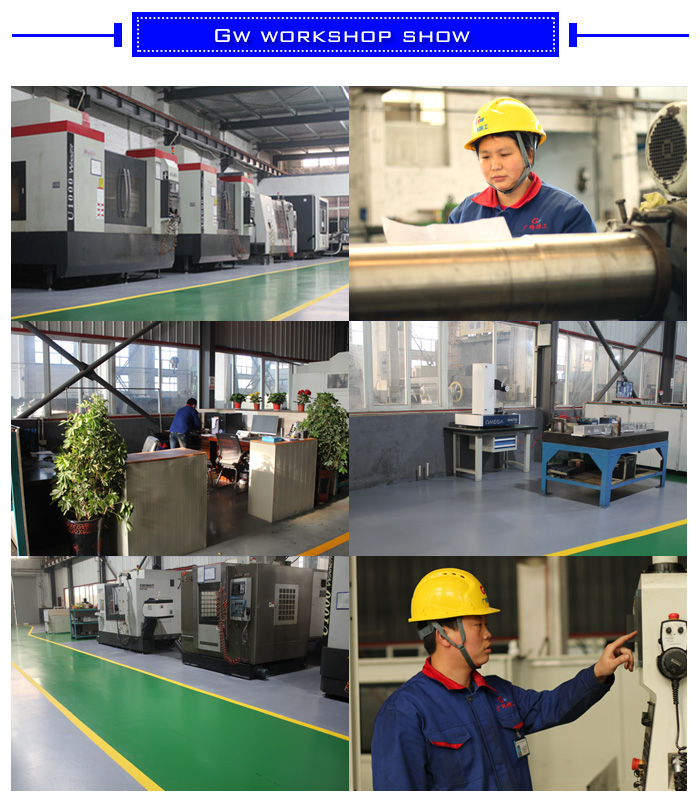
Høypresisjons prosesseringsutstyr
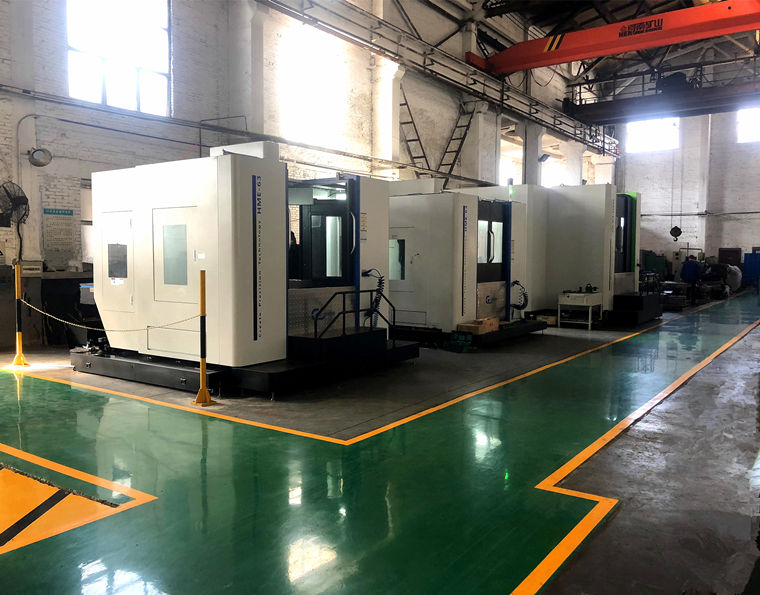
CNC horisontale maskineringssentre, CNC vertikale maskineringssentre, femaksede maskineringssentre og annet høypresisjonsutstyr velges i henhold til størrelsen og den strukturelle kompleksiteten til mellomliggende rullelagerblokk på driftssiden. Disse maskinene gir den nødvendige posisjoneringsnøyaktigheten og maskineringskapasiteten for store lagerboringer, monteringsflater, bolthull og komplekse strukturelle egenskaper.
Produksjons- og monteringsprosess
Lagerhullene maskineres på CNC-bore- og fresemaskiner med IT6-nøyaktighet der det er spesifisert. Honing eller sliping kan brukes til endelig overflatebehandling for å oppnå ønsket dimensjonsnøyaktighet og overflatekvalitet. Posisjonsfeilen for kritiske bolthull er ≤ 0,05 mm for å sikre nøyaktig forbindelse med valseverkets ramme.
Monteringskrav:
Lagerforspenningen justeres i henhold til lagerprodusentens spesifikasjoner og den faktiske valseverkets design. For aktuelle lagerarrangementer kan den aksiale forspenningen spesifiseres til 8–12 kN. Hydrauliske muttere kan brukes under installasjon for å gi kontrollert monteringskraft og unngå støtbelastninger på lager, valsehals og lagerblokk.
Kvalitetsprosesskontroll
Kvalitetskontroll implementeres gjennom hele produksjonsprosessen, fra forberedelse av emne og feildeteksjon til varmebehandling, CNC-maskinering, etterbehandling og sluttkontroll. Hver prosess inspiseres og godkjennes før emnet går videre til neste produksjonstrinn.
Inspeksjon og testing
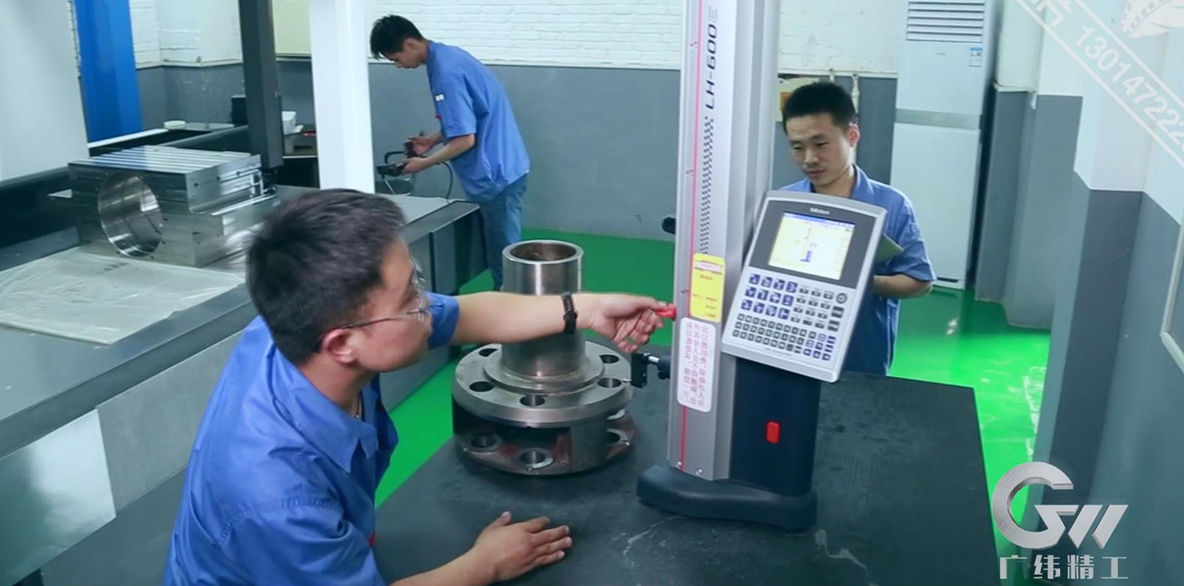
Strenge inspeksjons- og testprosedyrer brukes for å verifisere kvaliteten på hver mellomliggende rullelagerblokk på driftssiden. Kvalitetsdokumentasjon kan omfatte analyse av kjemisk sammensetning, varmebehandlingsregistreringer, feildeteksjonsrapporter, inspeksjon av dimensjonstoleranse og inspeksjon av geometrisk toleranse. Koordinatmålemaskiner og andre presisjonsinspeksjonsinstrumenter brukes til å verifisere kritiske maskineringsdimensjoner, boringsgeometri, hullposisjoner og form- og posisjonstoleranser. Alle inspeksjonsregistreringer opprettholdes for full sporbarhet i produksjonen.
Smøring og tetting av mellomlagerblokken
Smøresystem:
Mellomrullelageret kan bruke konsentrert tynnoljesmøring med et trykk på 0,3–0,5 MPa og en strømningshastighet på 30–50 l/min, eller olje-luftsmøring med en oljetilførselshastighet på omtrent 5–10 dråper/min, avhengig av utstyr og lagerkrav. Anbefalt smøreoljeviskositet er ISO VG 68–100 ved 40 °C, avhengig av lagerets driftshastighet, belastning, temperatur og smøresystem.
Tetningsdesign:
En kombinert tetningsstruktur bestående av en labyrinttetning og en fjærforsterket leppetetning kan brukes til å redusere inntrengning av vann, støv, kjølevæske og metallpartikler. Gjeldende renslighetskrav kan spesifiseres som ISO 4406 18/16/13. Tetningsmaterialer inkluderer høytemperaturbestandig fluorgummi (FKM) eller polyuretan (PU), valgt i henhold til driftstemperatur, smøremiddel, kjølevæske og slitasjeforhold.