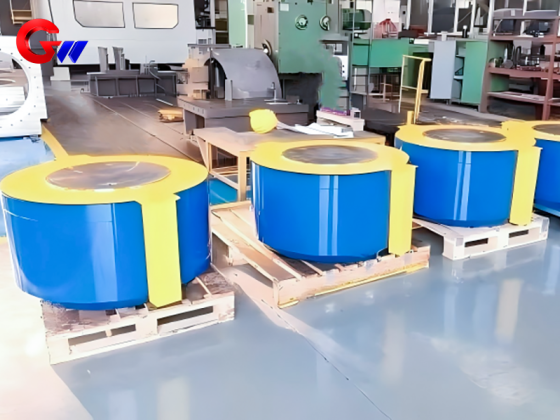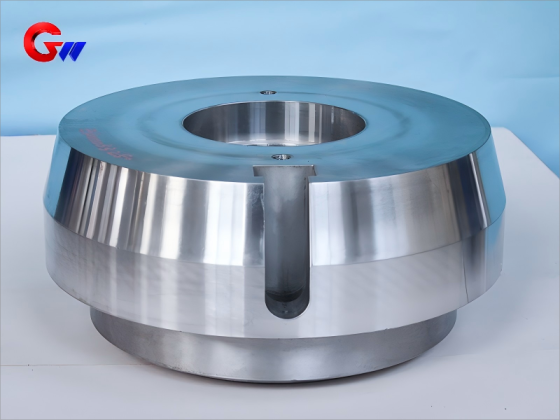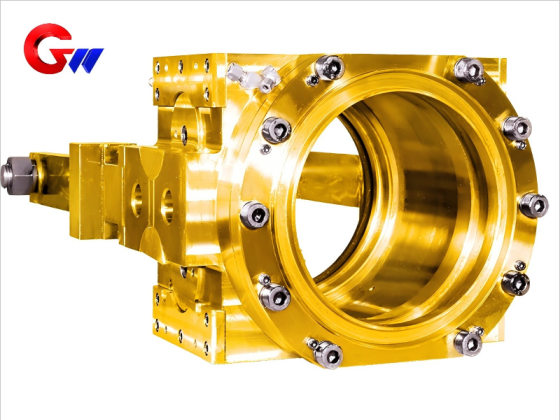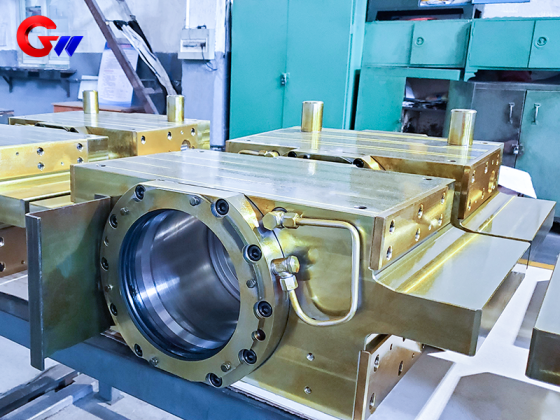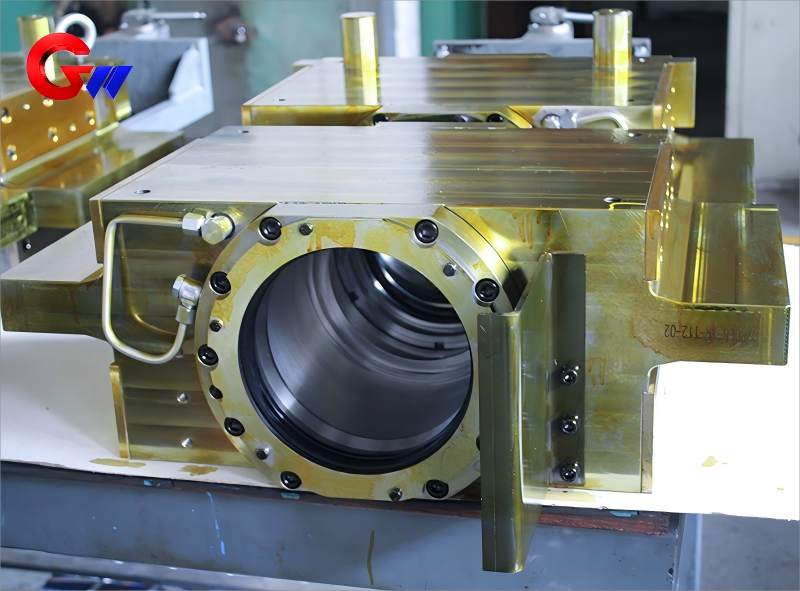
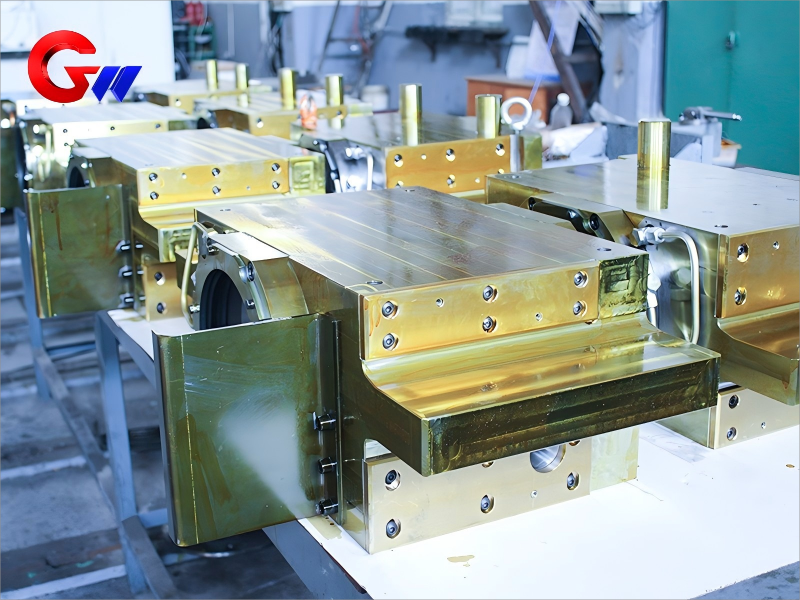
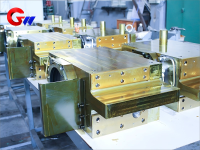
Støtterullelagerboks på girkassesiden av varmvalseverket
Støtterullelagerboksen på transmisjonssiden av et varmvalseverk er en kraftig strukturell komponent som er konstruert for å støtte støttevalseenheten, overføre valselaster til valseverket og opprettholde den nødvendige posisjonsnøyaktigheten under kontinuerlig valsing.
Komponenten er konstruert for krevende varmvalsingsforhold som involverer høye valsekrefter, gjentatt mekanisk belastning, termiske variasjoner og høyhastighetsdrift. Hovedfunksjonene inkluderer støtte for tung last, presis styring av støtterullen, montering av lager og smørehåndtering.
Lagerboksen er konstruert for å motstå en rullekraft på opptil 3000–8000 kN på den ene siden og overføre den påførte lasten til fresemaskinens ramme. Grensesnittet for støtterullelageret er produsert for å opprettholde et spesifisert radialt utløp på ≤0,03 mm, noe som støtter stabil valseposisjonering og kontroll av båndtykkelsen.
Et integrert olje-luft-smøresystem opererer med 0,2–0,5 MPa og er egnet for varmvalsingsapplikasjoner med valsehastigheter på opptil 15 m/s.
Merke: GW Precision
Produktets opprinnelse: Luoyang, Kina
Leveringstid: I henhold til kontraktsavtale
Forsyningskapasitet: I henhold til produksjonskrav
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet er 500 stykker
- informasjon
Bruksforhold for girkassens støtterullelagerboks
Støtterullelagerboksen på transmisjonssiden brukes primært i varmvalsingsutstyr der støttevalsen må operere under høye mekaniske belastninger og gjentatte valsesykluser.
Under valsing overfører støttevalseenheten valsekraften som genereres mellom arbeidsvalsen, båndet og støttevalsen til møllehuset. Lagerboksen fungerer derfor som en viktig strukturell forbindelse mellom lagerenheten og møllerammen.
Den angitte rullekraften kan nå3000–8000 kN på én sideUnder disse forholdene må lagerboksen opprettholde tilstrekkelig strukturell styrke og dimensjonsstabilitet, samtidig som lageret og støtterullen holdes riktig plassert.
Komponenten må også operere under høyhastighetsvalsingsforhold. Med det integrerte olje-luft-smøresystemet som opererer ved0,2–0,5 MPa, kan lagerarrangementet forsynes med kontrollert smøring under kontinuerlig drift ved rullehastigheter på opptil15 m/s.
Støtte og lastoverføring for tung last
En av hovedfunksjonene til støtterullelagerboksen er å gi pålitelig strukturell støtte for reserverullelagerenheten.
Under varmvalsing overføres valsekraften gjennom valsesystemet og til slutt til møllerammen. Lagerboksen på girkassesiden må derfor tåle betydelige trykk- og dynamiske belastninger uten overdreven deformasjon.
Den angitte lastekapasiteten er opptil3000–8000 kN per sideDette driftskravet påvirker valg av lagerboksmateriale, varmebehandlingsforhold, strukturell design, maskineringsprosess og dimensjonsinspeksjon.
Det er viktig å opprettholde lagerhusets geometri under belastning fordi deformasjon eller dimensjonsavvik ved lagergrensesnittet kan påvirke støtterullens justering og driftsforholdet mellom støtterullen og møllestativet.
Av denne grunn er lagerboksen produsert som en presisjonsmaskinert strukturkomponent i stedet for kun å bli behandlet som et konvensjonelt støpt stålhus.
Presisjonsføring av støtterullen
Nøyaktig føring av støtterullen er et annet viktig krav til lagerboksen på girkassesiden.
Den angitte radielle utløpsretningen til støtterullen er≤0,03 mmDette dimensjonskravet bidrar til stabil valserotasjon og -posisjonering under varmvalsing og støtter den nødvendige båndtykkelseskonsistensen.
Lagerhullene behandles derfor som kritiske funksjonsflater under maskinering og inspeksjon. Deres konsentrisitet, dimensjonsnøyaktighet og forhold til installasjonsflatene påvirker direkte lagerenhetens posisjon.
For kontinuerlig valsing kan stabil lagerposisjonering bidra til å redusere uønsket valsebevegelse og opprettholde et konsistent mekanisk forhold mellom støtterullen, lagerenheten og fresemaskinrammen.
Den spesifiserte nøyaktigheten er spesielt relevant for stripeproduksjon der tykkelseskontroll er viktig. I henhold til de leverte applikasjonskravene er utstyret ment å støtte en stripetykkelsestoleranse på omtrent±0,1 %.
Olje-luft smøresystem
Rullelagerboksen på girkassesiden har en olje-luft-smøreanordning for høyhastighetsvalsing.
Det angitte smøretrykket er0,2–0,5 MPaOlje-luft-smøring gir en kontrollert tilførsel av smøremiddel til lagersystemet samtidig som den støtter kontinuerlig drift under høy belastning og rotasjonshastighet.
For varmvalseverk som opererer med hastigheter på opptil15 m/sSmørehåndtering er en viktig del av lagerytelsen. Riktig smøring bidrar til å kontrollere friksjon og varmeutvikling ved lagergrensesnittet og støtter stabil drift under lengre valsesykluser.
Smørearrangementet er integrert i lagerboksstrukturen, slik at de relevante smørekanalene og grensesnittene kan produseres og inspiseres som en del av den samlede komponenten.
Kompatible varmvalseverkapplikasjoner
Støtterullelagerkassen er egnet for varmvalsingsutstyr, inkludert varmvalseverk med fire valser og reversible grovvalseverk.
Firevals varmvalseverk
Lagerboksen kan brukes i firevalsede varmvalseverk for produksjon av karbonstål og plater og strimler av rustfritt stål.
Typisk anvendelig stripetykkelse er:
2–25 mm
I en firevalsemølle gir støttevalsen støtte for arbeidsvalsen under valsing. Støtterullelagerboksen er installert som en del av støttevalselagerarrangementet og overfører den påførte valselasten mot møllerammen.
Komponenten må opprettholde dimensjonsstabilitet og lagerposisjonering under kontinuerlige rullekrefter, samtidig som den støtter den nødvendige valsejusteringen.
For produksjon av karbonstål og rustfritt stål bidrar lagerboksen derfor til den mekaniske stabiliteten til støttevalsesystemet og den generelle valseprosessen.
Reversibel grovfres
Komponenten kan også brukes på reversibelt grovfreseutstyr.
Den angitte driftstilstanden spesifiserer rullekraftsvingninger på omtrent±20 %, som gjenspeiler de gjentatte endringene i rulleretningen og den tilhørende dynamiske belastningen.
Reversible grovfresemaskiner krever strukturelle komponenter som tåler gjentatte støt og varierende belastninger uten å miste den nødvendige lagerjusteringen. Støtterullelagerkassen må derfor kombinere tilstrekkelig materialstyrke, kontrollert maskineringsnøyaktighet og stabile installasjonsflater.
Materialegenskaper
Hovedmaterialet som er spesifisert for støtterullelagerboksen erZG35CrMoV støpt stålmed en optimalisert legeringssammensetning.
Den spesifiserte kjemiske sammensetningen er:
| Element | Spesifikasjon |
|---|---|
| Karbon (C) | 0,30–0,38 % |
| Krom (Cr) | 0,8–1,2 % |
| Molybden (Mo) | 0,2–0,4 % |
| Vanadium (V) | 0,1–0,3 % |
Legeringselementene er valgt for å gi de mekaniske egenskapene som kreves for en stor strukturkomponent utsatt for gjentatte rullebelastninger og termiske effekter.
Krom, molybden og vanadium bidrar til støpestålets styrke og stabilitet etter varmebehandling. Materialvalget er derfor koordinert med forventede belastningsforhold og dimensjonskravene til lagerboksen.
Materialytelse og varmebehandling
ZG35CrMoV-støtterullelagerhuset er bråkjølt og anløpt for å oppnå det spesifiserte hardhetsområdet.
De viktigste kravene til materialets ytelse inkluderer:
Høytemperatur flytegrense: σ₀,₂ ≥450 MPa ved 500 °C
Termisk utmattingsmotstand: sprekklengde ≤0,5 mm etter 1000 termiske sykluser
Høytemperaturflytegrensen er viktig fordi varmvalseutstyr opererer under betydelig termisk påvirkning. Lagerboksen må opprettholde sine strukturelle egenskaper når den utsettes for forhøyede temperaturer forbundet med valseprosessen.
Termisk utmattingsmotstand er også viktig for komponenter som utsettes for gjentatt oppvarming og avkjøling. Det spesifiserte kravet om en sprekklengde på ikke mer enn0,5 mm etter 1000 termiske syklusergir et definert ytelseskriterium for termisk holdbarhet.
Viktige komponentmaterialer
Ulike materialer og varmebehandlingsforhold brukes for de viktigste funksjonelle komponentene i lagerboksenheten.
| Komponent | Materiale | Behandling / Hardhet |
|---|---|---|
| Støtterullelagerhus | ZG35CrMoV | Herdet og herdet, HB 260–300 |
| Slitesterk foringsplate | 42CrMo | Overflateherdet, HRC 50–55 |
| Tetningsring | 304 rustfritt stål | Løsningsbehandlet, HB 180–200 |
DeZG35CrMoV lagerhusgir den viktigste strukturelle støtten og lastoverføringsfunksjonen. Den bråkjølte og anløpte tilstanden gir det spesifiserte hardhetsområdet forHB 260–300.
De42CrMo slitesterk foringsplatefår overflateherding for å oppnå en hardhet påHRC 50–55Denne behandlingen er beregnet for områder der slitestyrke er nødvendig under bruk.
De304 tetningsring i rustfritt ståler løsningsbehandlet og kontrollert innenfor et hardhetsområde påHB 180–200, som gir den spesifiserte materialtilstanden for tetningskomponenten.
Produksjon og presisjonsmaskinering
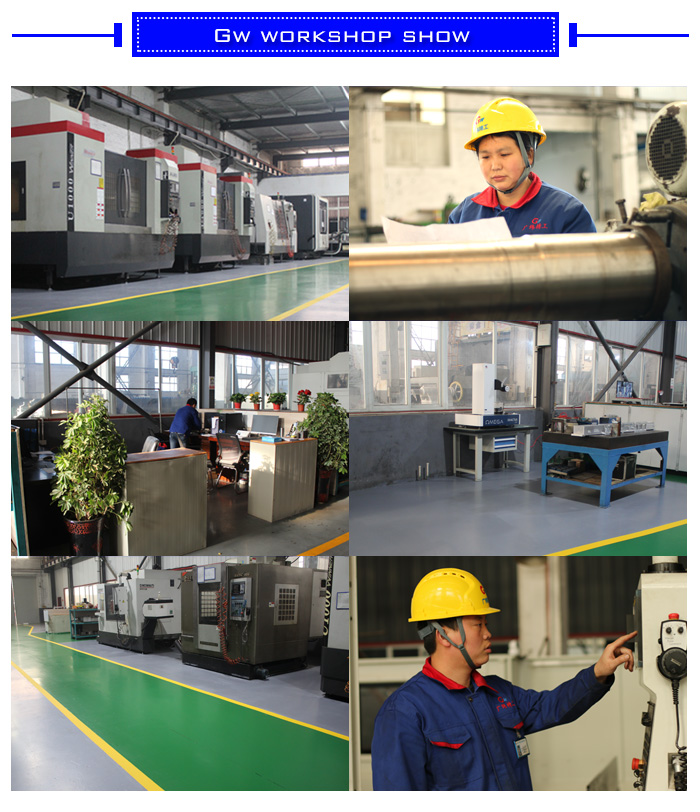
GW Precision har utviklet dedikerte produksjonsmuligheter for støttelagerkasser gjennom bruk av storskala maskineringsutstyr og prosessoptimalisering.
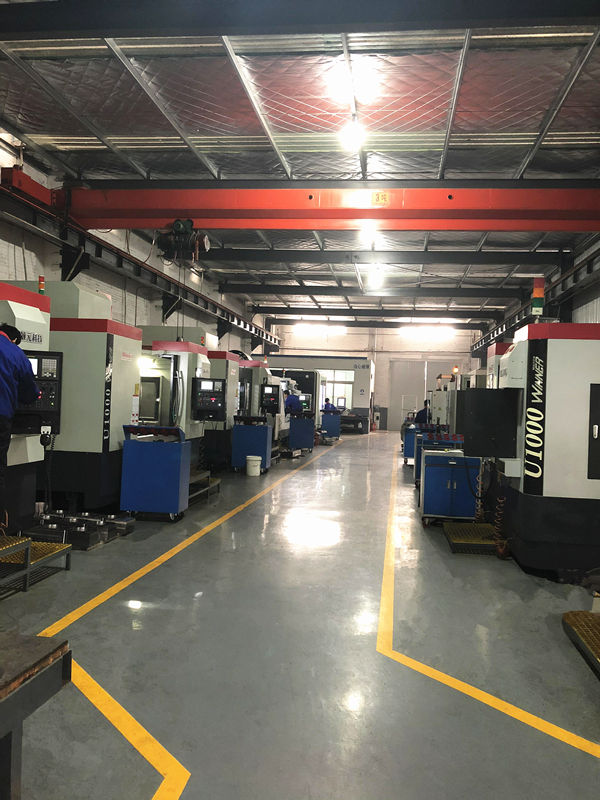
Produksjonsutstyret inkluderervertikale maskineringssentre, portalmaskineringssentre og horisontale maskineringssentreDisse maskinene støtter maskinering av store lagerbokskonstruksjoner og gjør det mulig å koordinere ulike maskineringsoperasjoner innenfor en kontrollert produksjonsprosess.
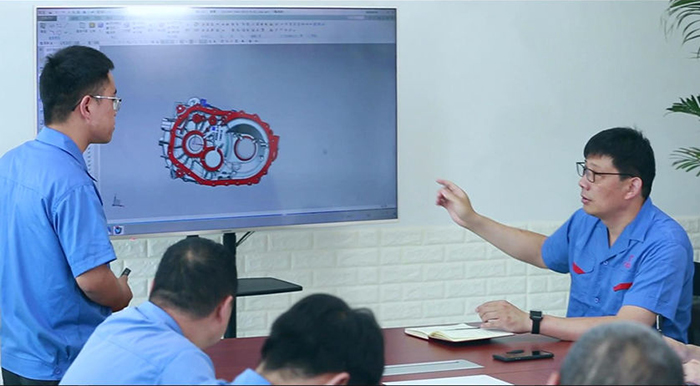
Selskapet har også optimalisert maskineringsprogrammer og prosessplanlegging gjennom databasert programmering. Produksjonssekvensen er organisert i henhold til lagerboksens strukturelle egenskaper og presisjonskrav.
For en stor lagerboks i et varmvalseverk er maskineringsnøyaktigheten nært knyttet til plasseringen av lagerhullene, installasjonsflatene og andre funksjonelle grensesnitt. En kontrollert maskineringsprosess bidrar til å opprettholde konsistens mellom individuelle komponenter og støtter påfølgende lagerinstallasjon.
Utviklingen av en moden prosess for maskinering av lagerkasser bidrar også til å forbedre produksjonens repeterbarhet og den generelle prosesseringskvaliteten.
Inspeksjonsprosedyre og kvalitetskontroll
Inspeksjon av støtterullelagerboksen omfatter materialverifisering, ikke-destruktiv testing, dimensjonsmåling og kritisk geometrisk nøyaktighet.
Materialinspeksjon
Den kjemiske sammensetningen av støpestålet kontrolleres gjennom spektralanalyse.
Det spesifiserte kravet er:
Elementavvik:≤±0,03 %
Inspeksjonsutstyr:håndholdt XRF-instrument
Ultralydtesting utføres også for å evaluere den interne kvaliteten på støpestålet.
Den spesifiserte akseptstandarden er:
EN 12680-3 Klasse 2
Disse inspeksjonsprosedyrene gir verifisering av materialkvalitet før komponenten går gjennom de gjenværende produksjonstrinnene.
Dimensjonal og geometrisk inspeksjon
Kritiske dimensjoner på støtterullelagerboksen inspiseres med presisjonsmåleutstyr.
| Inspeksjonselement | Behov | Inspeksjonsutstyr |
|---|---|---|
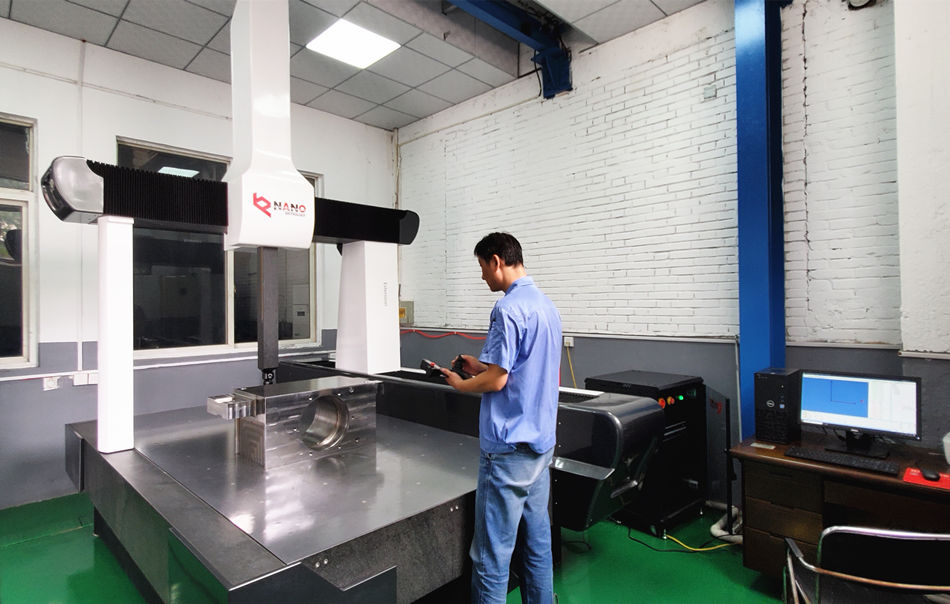
| Lagerhullets konsentrisitet | ≤φ0,02 mm | Koordinatmålemaskin |
| Planhet i installasjonsflaten | ≤0,03 mm/m | Laserplaninterferometer |
Lagerhullets konsentrisitet kontrolleres for å≤φ0,02 mmog inspiseres med en koordinatmålemaskin. Denne parameteren er viktig for å opprettholde posisjonsforholdet mellom lageret og støtterullen.
Planheten på installasjonsflaten kontrolleres for å≤0,03 mm/mPresisjonskontroll av installasjonsflaten bidrar til stabil montering mellom lagerboksen og den tilhørende fresekonstruksjonen.
Kombinasjonen av dimensjonsinspeksjon og geometrisk måling gir et grunnlag for å verifisere kritiske grensesnitt før levering.
Strukturell pålitelighet for varmvalsingsapplikasjoner
Støtterullelagerboksen på girkassesiden fungerer som en del av et lastbærende system i stedet for som en isolert komponent.
Lagerboksen må koordinere funksjonene til støtterullen, lagerenheten, smøresystemet og freserammen. Under drift utsettes disse komponentene for rullekrefter, vibrasjoner, termiske effekter og gjentatte mekaniske sykluser.
For varmvalseverk med fire valser støtter lagerboksen applikasjoner som involverer produksjon av karbonstål og rustfritt stålbånd og -plater i det spesifiserte tykkelsesområdet på2–25 mm.
For reversible grovfreser er komponenten konstruert for driftsforhold som involverer valsekraftsvingninger på omtrent±20 %og gjentatte reverserende støtbelastninger.
Disse forholdene stiller kombinerte krav til lagerboksmateriale, varmebehandling, maskineringsnøyaktighet, lagerhullgeometri, installasjonsflater og inspeksjonsprosedyrer.
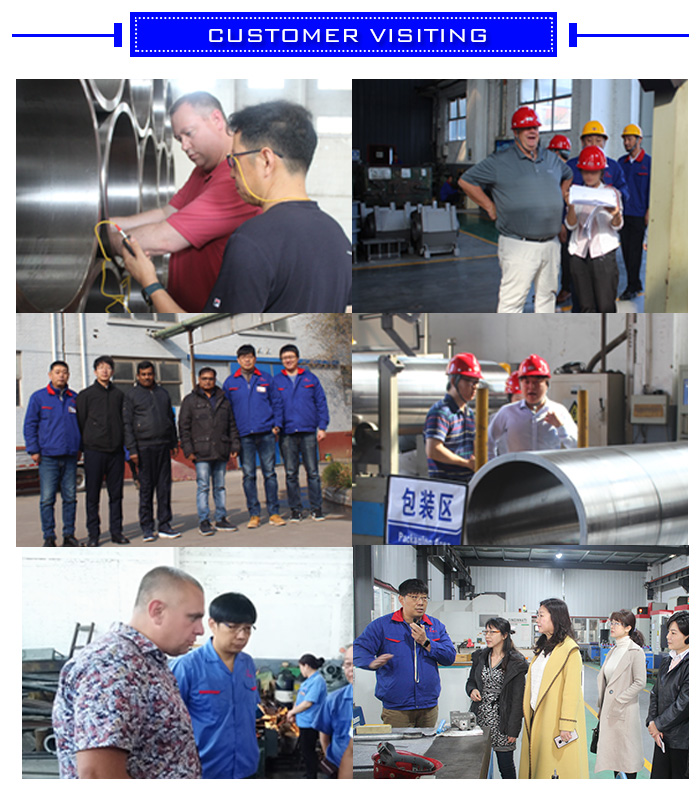
Produksjonskapasiteten til GW Precision
Støtterullelagerkasser har blitt en viktig produktkategori innenfor GW Precisions produksjonsaktiviteter.
Selskapets produksjonskapasitet kombinerer materialinspeksjon, varmebehandling, storskala presisjonsmaskinering, dimensjonsinspeksjon og kvalitetskontroll. Bruken av vertikale maskineringssentre, portalmaskineringssentre og horisontale maskineringssentre støtter bearbeidingen av store strukturelle lagerkomponenter.
Gjennom prosessplanlegging og dataassistert maskineringsoptimalisering kan produksjonsprosessen organiseres rundt de spesifikke strukturelle og dimensjonale kravene til støtterullelagerkasser.
For varmvalseverksapplikasjoner gir valget av ZG35CrMoV støpt stål, kontrollert varmebehandling, presisjonsmaskinering, inspeksjon av lagerhull og måling av installasjonsflate en koordinert produksjonsmetode for rullelagerbokser på girkassesiden.
For tilpassede krav kan komponentkonfigurasjonen og produksjonsparametrene koordineres i henhold til kundens varmvalseverksmodell, valsekraft, valsehastighet, støttevalsearrangement og installasjonskrav.