



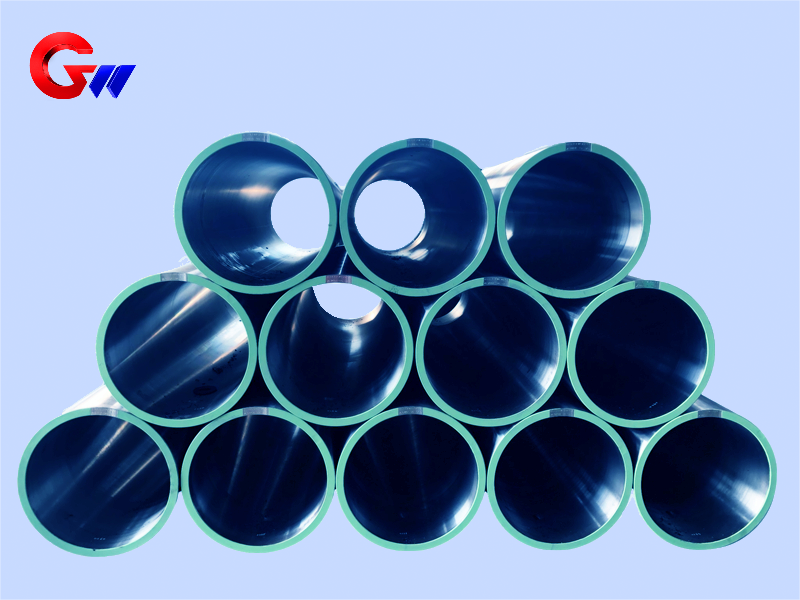
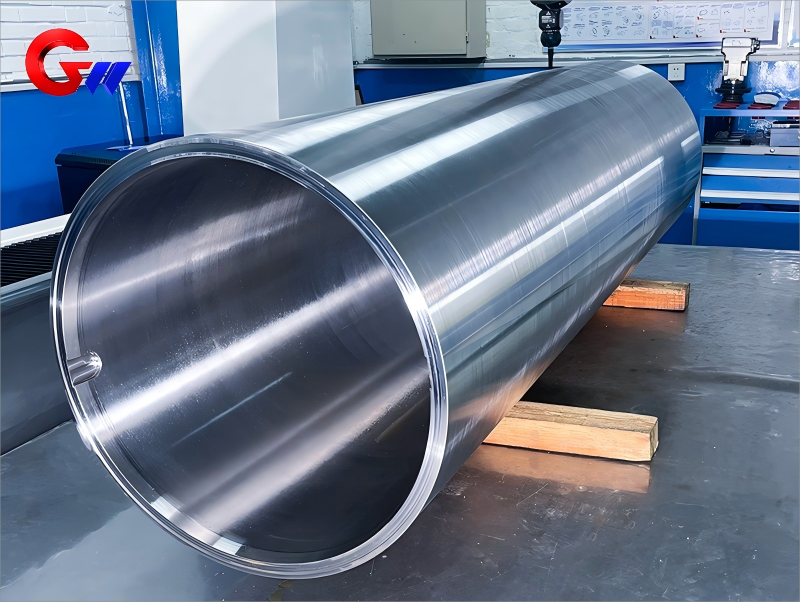
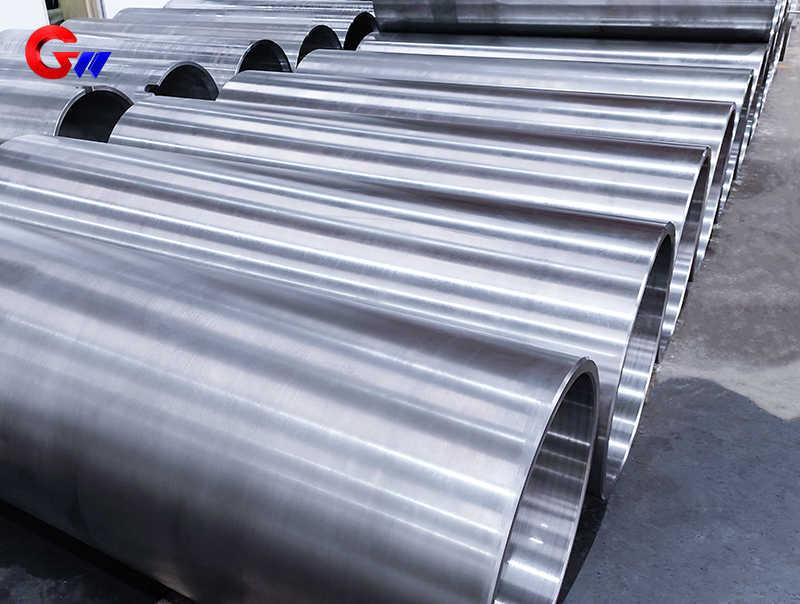
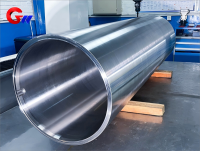
Tilpasset 35CrMoV stålspole av kaldvalsemaskin
Den spesialtilpassede 35CrMoV-stålspolen for kaldvalsemaskiner er produsert av høyfast og høyseighetslegert konstruksjonsstål. Etter bråkjøling og høytemperaturherding gir 35CrMoV en balansert kombinasjon av styrke, seighet, utmattingsmotstand og høytemperaturytelse, noe som gjør den egnet for roterende komponenter med høy belastning og høy presisjon som brukes i kaldvalsemaskiner.
GW Precision produserer 35CrMoV stålspoler i henhold til kundens tegninger, utstyrskonfigurasjon, dimensjonskrav, maskineringstoleranser, varmebehandlingskrav og inspeksjonsstandarder.
Produkttype: Tilpasset 35CrMoV stålspole
Materiale: 35CrMoV
Spesifikasjon: 665 × 605 × 2000 mm
Søknad: Kaldvalseverk
Varmebehandling: Slokking og høytemperaturherding
Maskinering: Presisjonsboring, honing og sliping
Dynamisk balanse: G2.5-nivå, ISO 1940
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet på stålspolen er 4000 stykker
- informasjon
Tilpasset 35CrMoV stålspole av kaldvalsemaskin
GW Precision tilpassede 35CrMoV stålspoler er designet for høy belastning og høy presisjon i kaldvalseutstyr. Stålspolen er produsert i henhold til kundens tekniske tegninger og de faktiske kravene til valseverket. Den leverte produktspesifikasjonen er 665 × 605 × 2000 mm, mens andre dimensjoner kan tilpasses i henhold til utstyrskonfigurasjon og applikasjonskrav.
35CrMoV er et konstruksjonsstål med høy styrke og høy seighet. Krom-molybden-vanadium-legeringssystemet gir god herdbarhet, utmattingsmotstand og høy temperaturstyrke. Materialet er egnet for komponenter utsatt for gjentatte mekaniske belastninger og kontinuerlig eller høyhastighetsrotasjon. Kontrollert svovel- og fosforinnhold bidrar også til å redusere termisk sprøhet og forbedre slagfastheten.
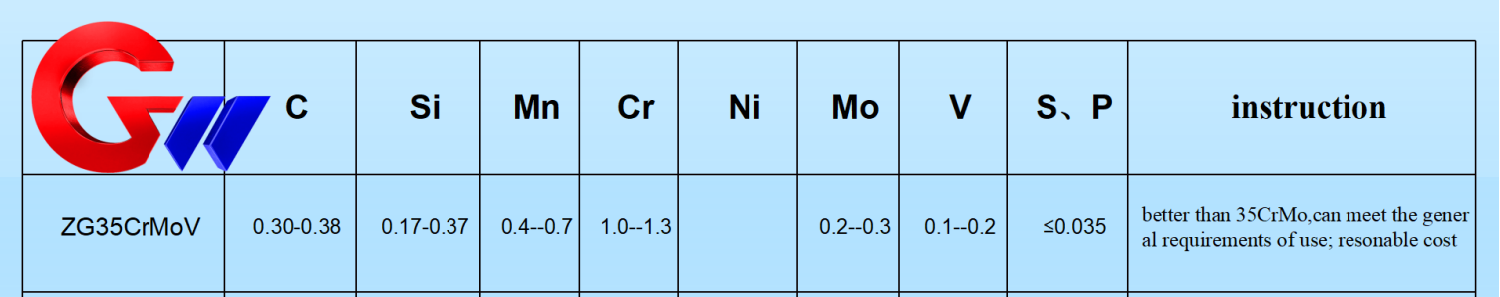
I følge de oppgitte materialdataene inkluderer den typiske kjemiske sammensetningen av 35CrMoV C 0,30–0,38 %, Cr 0,80–1,10 %, Mo 0,20–0,30 % og V 0,10–0,20 %, med S/P kontrollert til ≤0,015 %. Disse legeringselementene danner materialgrunnlaget for den nødvendige styrken, seigheten, herdbarheten og utmattingsmotstanden under krevende driftsforhold.
Mekaniske egenskaper til 35CrMoV
De mekaniske egenskapene til stålspolematerialet evalueres etter bråkjøling og høytemperaturherding. Den typiske strekkfastheten er 900–1100 MPa, mens flytegrensen er 750–950 MPa. Forlengelsen er ≥12 % basert på en målelengde på 5d, hvor d representerer prøvediameteren. Slagenergien er ≥50 J ved romtemperatur, hardheten er HRC 28–35 i bråkjølt og herdet tilstand, og tverrsnittskrympingen er ≥45 %.
De relevante teststandardene som er levert for disse egenskapene inkluderer GB/T 228.1 (ISO 6892) for strekkprøving, GB/T 229 (ISO 148) for slagprøving og GB/T 230.1 for hardhetsprøving.
For dynamiske belastningsapplikasjoner gir de oppgitte tekniske dataene en utmattingsgrense på omtrent 450–500 MPa i 10⁶ sykluser ved bruk av en glatt prøve. Denne utmattingsegenskapen gjør materialet egnet for komponenter som utsettes for gjentatt belastning under valseverksdrift. Faktisk ytelse avhenger av materialtilstand, varmebehandling, geometri, overflatetilstand og driftsmiljø.
Varmebehandling og høytemperaturytelse
Varmebehandling er en viktig del av produksjonen av 35CrMoV-stålspolen. Bråkjølingsprosessen bruker oppvarming til omtrent 850–880 °C, etterfulgt av oljekjøling for å oppnå den nødvendige martensittiske strukturen. Etter bråkjøling utføres høytemperaturanløping ved omtrent 550–650 °C.
Anløpstemperaturen kan justeres i henhold til ønsket styrke og seighet. Generelt sett reduserer økning av anløpstemperaturen styrken samtidig som seigheten forbedres. Den endelige varmebehandlingsbetingelsen må derfor velges i henhold til de mekaniske ytelseskravene til stålspolen og dens tiltenkte kaldvalsebruk.
Etter passende bråkjøling og anløping kan 35CrMoV opprettholde stabil styrke under omtrent 400 °C og tåler kortvarig eksponering til rundt 500 °C under spesifiserte forhold. Molybden bidrar til høytemperaturstyrke og krypemotstand, mens Cr-Mo-V-legeringssystemet støtter materialets generelle mekaniske ytelse.
Krav til presisjonsmaskinering
35CrMoV-stålspolen krever presisjonsbearbeiding etter varmebehandling. Det indre hullet, den ytre diameteren, de sylindriske overflatene og lagerets kontaktflater må oppfylle de dimensjonale og geometriske kravene som er spesifisert for produktet.
Det indre hullet er kontrollert til IT6-kvalitet, med et H6-tilpasningskrav og en overflateruhet på Ra ≤0,8 μm. Den ytre diameteren er kontrollert til IT7-kvalitet med et H7-tilpasningskrav og en overflateruhet på Ra ≤1,6 μm. Sylindrisiteten er kontrollert til ≤0,01 mm/100 mm, mens koaksialiteten til lagerets kontaktflate er kontrollert til ≤0,02 mm.
Presisjonsboring og honing brukes for å oppnå den nødvendige dimensjonsnøyaktigheten og overflatefinishen på det indre hullet. For den ytre sylindriske overflaten brukes sylindrisk sliping for å oppnå den nødvendige dimensjonsnøyaktigheten og overflatekvaliteten, samtidig som risikoen for termisk deformasjon reduseres.
For en stor roterende stålspole må dimensjonsnøyaktighet og geometrisk nøyaktighet kontrolleres sammen. Forholdet mellom det indre hullet, den ytre diameteren og den roterende aksen påvirker direkte den endelige monteringen og rotasjonstilstanden. Derfor må valg av maskineringsdatum, maskineringssekvens, boring, honing og sliping koordineres for å opprettholde den nødvendige sylindrisiteten og koaksialiteten.

Dynamisk balansetesting og inspeksjon
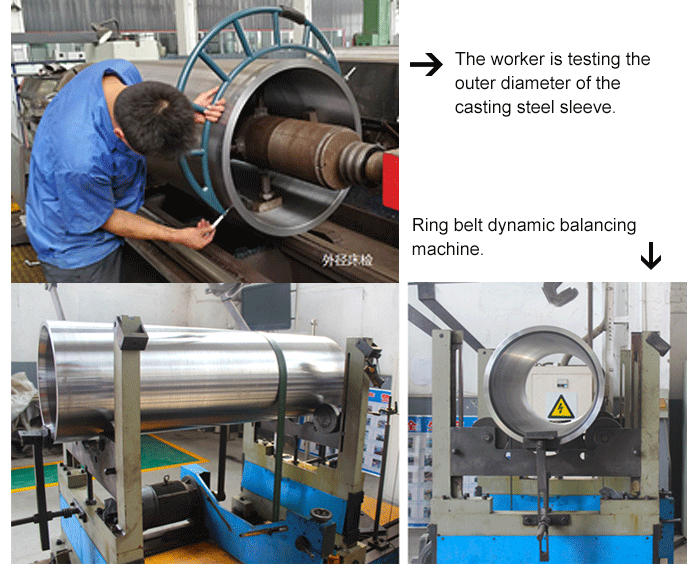
Dynamisk balanse er et viktig kvalitetskrav for en stålspole som brukes i roterende kaldvalseutstyr. Når spolen roterer med høy hastighet, kan ujevn massefordeling produsere ytterligere sentrifugalkraft og vibrasjon. Derfor krever det ferdige produktet dynamisk balansetesting i tillegg til konvensjonell dimensjonsinspeksjon.
GW Precision kan bruke en dynamisk balanseringsmaskin med ringbelte for å utføre 100 % dynamisk balanseringstesting. Det medfølgende tekniske kravet spesifiserer gjenværende ubalanse opptil G2.5-nivå i henhold til ISO 1940.
Kvalitetsinspeksjon inkluderer også testing av mekaniske egenskaper etter varmebehandling og konvensjonell dimensjonsinspeksjon. Inspeksjonsprosessen dekker kritiske dimensjoner, overflatetilstand, geometrisk nøyaktighet, materialeksmekaniske egenskaper og dynamisk balansetilstand for den ferdige stålspolen.
For tilpassede produkter kan inspeksjonskrav bekreftes i henhold til kundens tegninger, tekniske spesifikasjoner, kvalitetsstandarder og applikasjonskrav. Dette gjør at den endelige inspeksjonsprosessen samsvarer direkte med det faktiske kaldvalseutstyret.
Hensyn ved sveisereparasjon
Hvis sveisereparasjon er nødvendig for en 35CrMoV stålspole, må sveiseprosessen ta hensyn til egenskapene til høyfast legert stål og dets varmebehandlede tilstand. I henhold til de oppgitte tekniske kravene bør materialet forvarmes til omtrent 200–300 °C før sveising.
Etter sveisereparasjon er det nødvendig med spenningsgløding for å redusere gjenværende sveisespenning og bidra til å opprettholde dimensjonsstabilitet. Den faktiske sveiseprosedyren bør bestemmes i henhold til reparasjonssted, materialtilstand, sveisemetode, varmebehandlingsforhold og gjeldende tekniske krav.
For presisjonsstålspoler bør sveisereparasjonen følges av passende inspeksjon og, om nødvendig, dimensjonsverifisering for å sikre at den reparerte komponenten fortsatt oppfyller de nødvendige maskinerings- og monteringstoleransene.
Emballasje og produktbeskyttelse
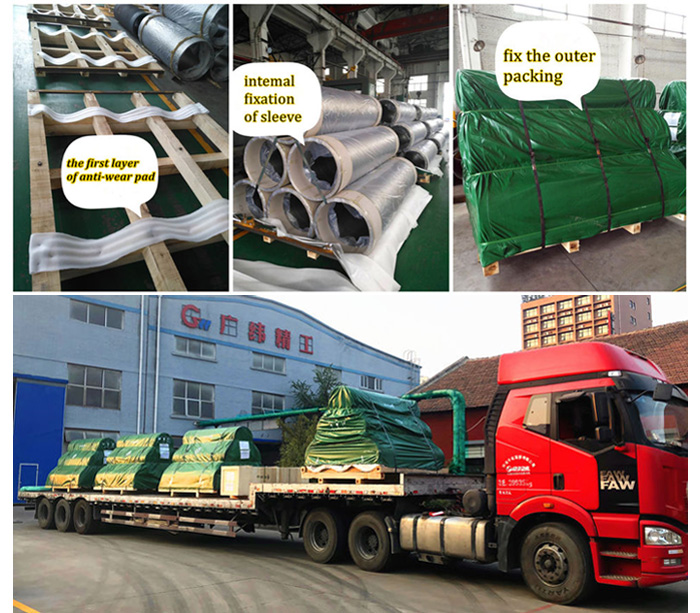
GW Precision har et erfarent pakketeam og etablerte pakkeprosedyrer for presisjonsstålspoleprodukter. Emballasjen er utformet for å beskytte 35CrMoV-stålspolen under lagring, transport, håndtering og levering, og for å redusere risikoen for tap eller skade.
Produktets renslighet vurderes også under pakking. Overflaten på stålspolen kontrolleres og rengjøres før pakking for å forhindre forurensning under transport og lagring.
GW Precision tilbyr tilpasset produksjon av 35CrMoV-stålspoler i henhold til kundens krav, inkludert krav til materiale, spesifikasjon, varmebehandling, maskineringsnøyaktighet, dynamisk balanse, inspeksjon og emballasje. Produksjonsprosessen er ment å gi en stålspole som er egnet for kaldvalseverk med høy belastning og høy presisjon, samtidig som de spesifiserte material- og dimensjonskravene opprettholdes.
Viktige hensyn for stålspole for kaldvalseverk
Sveisereparasjon: 35CrMoV-sveising krever forvarming (200–300 ℃) og spenningsgløding etter sveising.



