




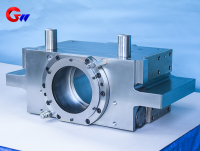
Kaldvalsemaskin av Transimit sidearbeidsrullelagerblokk
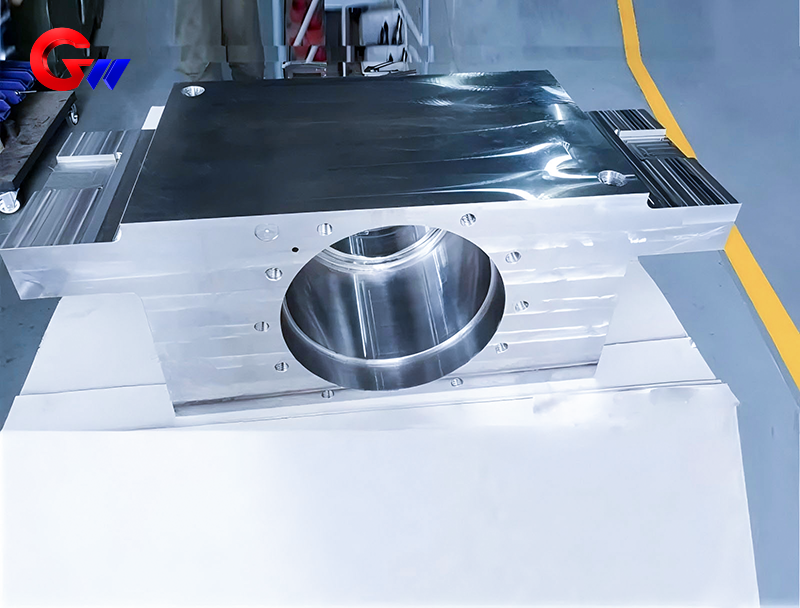
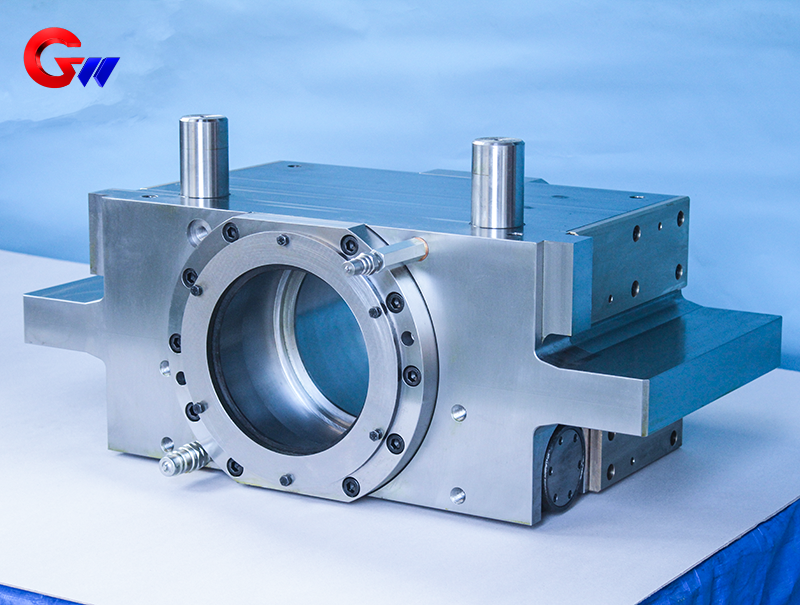
Drivsiden av arbeidsrullelagerblokken på kaldvalseverket er en viktig støttekomponent som brukes til å støtte og posisjonere arbeidsrullen på drivsiden av et kaldvalseverk. Den bidrar til å opprettholde den nødvendige justeringen og stabiliteten til arbeidsrullen under valseoperasjoner, samtidig som den bærer radiale og aksiale krefter som genereres under valseprosessen.
GW Precision Technology kan produsere arbeidsrullelagerblokken i henhold til spesifikke kaldvalseverkskonfigurasjoner, arbeidsrulldimensjoner, kundetegninger, materialkrav og tekniske spesifikasjoner. Standard og ikke-standard tilpasset produksjon er tilgjengelig.
Produkttype: Arbeidsrullelagerblokk på drivsiden
Søknad: Kaldvalseverk
Hovedmaterialer: Støpt stål, smidd stål eller andre spesifiserte materialer i henhold til applikasjonskrav
Tilpasning: Standard og ikke-standard tilpasset produksjon tilgjengelig
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
- Årlig kapasitet er 1000 stykker
- informasjon
Kaldvalseverks drivside arbeidsrullelagerblokk
Drivsiden av arbeidsrullelageret på kaldvalseverket er en viktig støttekomponent i kaldvalseverksutstyr. Hovedfunksjonen er å støtte
portere og plassere arbeidsvalsen og sørge for en stabil strukturell forbindelse mellom arbeidsvalseenheten og valseverkets ramme. Under valseprosessen utsettes arbeidsvalsen for radielle og aksiale krefter, støtbelastninger og driftsvibrasjoner. Arbeidsvalsens lagerblokk gir nødvendig støtte og posisjonering for å opprettholde stabil valsedrift.
Nøyaktig plassering av arbeidsvalsen er viktig for å opprettholde dimensjonsnøyaktigheten og overflatekvaliteten til valsede produkter. Lagerblokken krever derfor kontrollert maskinering av lagerplasseringer, monteringsflater, hull og andre kritiske funksjoner. De faktiske dimensjons- og geometriske kravene avhenger av kaldvalseverkets konfigurasjon, valsedimensjoner, lagerarrangement og kundens tekniske spesifikasjoner.
GW Precision Technology Co., Ltd. produserer diverse valselagerblokker og andre presisjonsmekaniske komponenter. Basert på lang produksjonserfaring har selskapet etablert en moden maskineringsprosess for arbeidsrullelagerblokkprodukter og kan tilby tilpasset produksjon i henhold til kundens tegninger og tekniske krav.
Funksjonen til arbeidsrullelagerblokken
Hovedfunksjonen til arbeidsvalselagerblokken er å støtte arbeidsvalsen under kaldvalsingsoperasjoner. Lagerblokken gir den strukturelle støtten som kreves for arbeidsvalselagerenheten og bidrar til å opprettholde valsens utformede posisjon i forhold til valseverket.
Under valsing utsettes arbeidsvalsen for radiale og aksiale krefter generert av valseprosessen. Lagerblokken overfører disse kreftene gjennom sin støttestruktur og monteringsgrensesnitt. Lagerblokkens stabilitet og nøyaktigheten til de maskinerte overflatene er derfor viktig for valseverkets generelle driftstilstand.
Presis plassering av arbeidsvalsen bidrar også til stabil båndbearbeiding. I presisjonsvalseapplikasjoner kan valseposisjon og -justering påvirke båndtykkelse, overflatekvalitet og valsestabilitet. Av denne grunn må lagerhullet, monteringsflaten og relaterte plasseringsfunksjoner produseres i henhold til de spesifiserte toleransene.
Arbeidsrullelagerblokken kan brukes i forskjellige kaldvalseverkskonfigurasjoner. Avhengig av produksjonslinjen kan bruksområdene omfatte presisjonsvalsing av kaldvalset båndstål, rustfritt stål, aluminiumsfolie og andre metallbåndprodukter.
Komponenten kan også brukes i kontinuerlige valselinjer, inkludert kombinerte syrevalseenheter, samt reversible valseverk og annet kaldvalseutstyr. Den nøyaktige produktkonfigurasjonen bestemmes av valseverkets struktur og kundens krav.
Materialer for arbeidsrullelagerblokk
Materialvalg er en viktig del av produksjonen av arbeidsrullelagerblokker. Materialet må velges i henhold til forventet belastning, strukturelle krav, slitasjeforhold, maskineringskrav og driftsmiljø.
Den tekniske informasjonen som gis for relaterte valseverkskomponenter inkluderer smidde stålkvaliteter som45 stål, 40Cr og 42CrMofor arbeidsvalserelaterte komponenter, samt støpte stålkvaliteter somZG310-570 og ZG270-500for komponenter relatert til støtteruller. For spesifikke applikasjoner for arbeidsrullelagerblokker, bør det endelige materialet bekreftes i henhold til kundens tegning, utstyrsdesign og gjeldende tekniske spesifikasjoner.
Vanlige materialkategorier for valselagerblokker kan inkludere støpejern, duktilt jern, støpt stål, legert støpt stål og smidd stål. Ulike materialer gir forskjellige kombinasjoner av styrke, seighet, slitestyrke, maskinbarhet og motstand mot deformasjon.
For eksempel kan grått støpejern som HT250 og HT300 gi god trykkfasthet og maskineringsegenskaper, og kan brukes til passende strukturelle applikasjoner. Duktile jernkvaliteter som QT400-18 og QT500-7 gir en kombinasjon av styrke og seighet, og kan vurderes der forbedret mekanisk ytelse er nødvendig.
Støpte stålmaterialer som ZG270-500 og ZG310-570 gir høyere lastbærende kapasitet og kan brukes til kraftige valseverkskomponenter. Legert støpt stål, som ZG35CrMo, kan gi forbedret mekanisk ytelse ved å tilsette legeringselementer som krom og molybden.
For applikasjoner som krever høyere styrke, kan smidd stål som 42CrMo eller 34CrNiMo6 velges i henhold til de spesifikke designkravene.
Det endelige materialvalget bør ikke være atskilt fra den faktiske valsebruken. Valsekraft, slagbelastning, lagerkontaktforhold, slitasjekrav, termiske effekter, produktdimensjoner og kundestandarder bør alle tas i betraktning når man bestemmer riktig materiale.
Maskineringsnøyaktighet og lagerhullkontroll
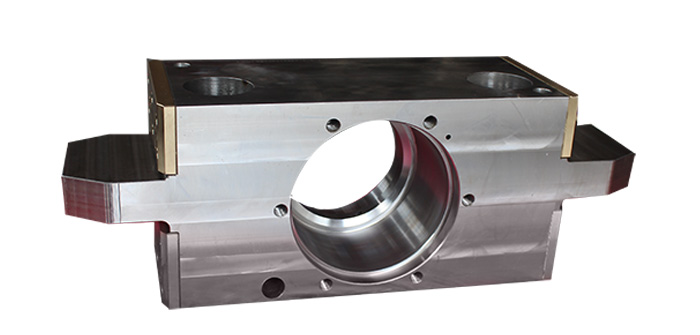
Lagerhullet er en av de kritiske maskineringsegenskapene til en arbeidsrullelagerblokk. Dimensjonsnøyaktigheten, geometrisk nøyaktighet og forholdet til andre plasseringsflater kan direkte påvirke monteringstilstanden til lagerenheten.
For relaterte applikasjoner i valseverkslagerblokker kan maskineringsprosessen inkludere kontroll av lagerhullets koaksialitet og sylindrisitet. Den medfølgende tekniske referansen spesifiserer koaksialitetskontroll på opptil0,02 mmfor aktuelle lagerhullkonstruksjoner. Den faktiske toleransen for hvert produkt bør bestemmes i henhold til kundens tegning og tekniske spesifikasjoner.
Lagerblokkens kontaktflater krever også passende maskinering for å oppnå den nødvendige kontakttilstanden. Avhengig av produktdesign og prosesskrav kan sliping eller skraping brukes på utvalgte kontaktflater.
Nøyaktig maskinering av lagerhullet og kontaktflatene bidrar til et stabilt monteringsgrensesnitt for lageret og arbeidsrullenheten. Det reduserer også risikoen for dimensjonsavvik mellom relaterte komponenter under montering.
Fordi kaldvalseverkskomponenter ofte har relativt store dimensjoner og komplekse strukturer, er prosessplanlegging viktig. Maskineringssekvensen må ta hensyn til referanseflater, arbeidsfestemetode, maskineringstoleranse, hullposisjon og krav til endelig inspeksjon.
Varmebehandling og overflatebehandling
Varmebehandling kan brukes i henhold til valgt materiale og produktkrav. For støpte eller smidde komponenter kan gløding eller normalisering brukes for å redusere restspenning og gi en passende materialtilstand for senere maskinering.
For egnede legeringsstålmaterialer kan bråkjøling og anløping brukes til å forbedre komponentens generelle mekaniske egenskaper. Den medfølgende tekniske referansen inkluderer 42CrMo som et materiale som kan bråkjøles og anløpes, med en referansehardhet på omtrent HRC 28–32 etter den spesifiserte behandlingen. Den faktiske varmebehandlingsprosedyren og hardhetskravet bør bestemmes i henhold til materialstandarden og kundens tekniske spesifikasjon.
Der det er behov for ytterligere slitestyrke på overflaten, kan overflateherding også vurderes. Avhengig av bruksområdet kan høyfrekvent induksjonsherding eller karbureringsbehandling brukes på utvalgte lagerkontaktflater.
Den nøyaktige varmebehandlings- og overflatebehandlingsprosessen bestemmes i henhold til materialet, komponentstrukturen, arbeidsforholdene og kundens krav. GW Precision anser ikke én prosess som egnet for hvert produkt; produksjonsruten etableres i henhold til de faktiske tekniske kravene til hver rullelagerblokk.
CNC-maskineringsprosess
GW Precision Technology har utviklet et modent mekanisk prosesseringssystem for produksjon av valselagerblokker gjennom lang produksjonserfaring.
De viktigste maskineringsprosessene for drivsidearbeidsrullelagerblokken inkluderer:
1. Vertikalt maskineringssenter
Det vertikale maskineringssenteret kan brukes til større overflatefresing, strukturell maskinering, monteringsfunksjoner og andre nødvendige operasjoner. Maskineringsprogrammet og skjæresekvensen er ordnet i henhold til produktstrukturen og tegningskravene.
2. Horisontal boremaskin
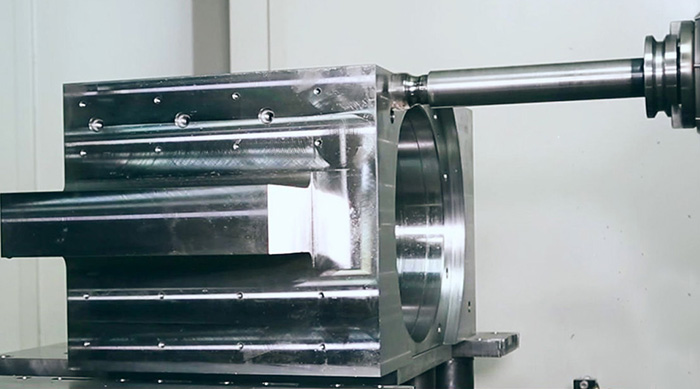
Den horisontale boremaskinen brukes til å bearbeide store eller dype hull og relaterte presisjonsfunksjoner. For lagerblokkprodukter gir horisontal boring en effektiv metode for å bearbeide lagerhull og andre kritiske hullplasseringer i henhold til nødvendige dimensjoner og geometriske toleranser.
3. Benkarbeid
Etter CNC-maskinering og boreoperasjoner kan benkarbeid brukes til avgrading, rengjøring, monteringsrelaterte operasjoner og annet etterarbeid som kreves av produksjonsprosessen.
4. Sluttinspeksjon
Etter at maskineringen er fullført, gjennomgår arbeidsrullelagerblokken en endelig inspeksjon. Kritiske dimensjoner og geometriske toleranser kontrolleres i henhold til gjeldende tegning og tekniske krav.
Kombinasjonen av CNC-maskinering, horisontal boring, benkarbeid og sluttinspeksjon gir en kontrollert produksjonsrute for ulike konfigurasjoner av valseverkslagerblokker.
CNC-produksjonsutstyr
GW Precision Technology har høypresisjons CNC-produksjonsutstyr for produksjon av presisjonskomponenter til valseverk. Utstyret inkluderer enDMG DMF1800 × 600 femakset maskineringssenter, horisontale maskineringssentre, vertikale maskineringssentre, portalmaskineringssentre og høypresisjons koordinatmåleutstyr.
Omtrent 80 % av selskapets maskineringsutstyr består av CNC-maskiner. Dette gir den nødvendige maskineringskapasiteten for store, komplekse og presisjonskomponenter til valseverk.
Bruk av CNC-utstyr gjør det mulig å utvikle maskineringsprogrammer i henhold til individuelle produkttegninger og produksjonskrav. Ulike maskineringsstrategier kan brukes på forskjellige overflater og strukturer samtidig som en kontrollert produksjonsprosess opprettholdes.
For store arbeidsrullelagerblokker er riktig utstyrsvalg spesielt viktig fordi komponenten kan inneholde store monteringsflater, lagerhull, komplekse strukturelle egenskaper og flere maskineringsreferanser. Kombinasjonen av vertikal, horisontal, gantry- og femakset maskineringskapasitet gir fleksibilitet for ulike produktstrukturer.
Koordinatmåling og kvalitetsinspeksjon
Kvalitetsinspeksjon er en viktig del av produksjonsprosessen for kaldvalseverkets drivsidearbeidsrullelagerblokk.
I tillegg til konvensjonell dimensjonsinspeksjon bruker GW Precision Technology en høypresisjons koordinatmålemaskin for sluttinspeksjon av lagerblokker og andre presisjonskomponenter. Målenøyaktigheten kan nå2-mikron nivå, som gir et pålitelig inspeksjonsgrunnlag for verifisering av dimensjonal og geometrisk toleranse.
Koordinatmåleutstyr kan brukes til å verifisere kritiske dimensjoner, hullplasseringer, geometriske forhold og andre inspeksjonskrav spesifisert i kundens tegning.
For en arbeidsrullelagerblokk kan inspeksjonen fokusere på kritiske lagerhulldimensjoner, koaksialitet, sylindrisitet, monteringsflater, plasseringsfunksjoner og andre relevante geometriske toleranser. De nøyaktige inspeksjonspunktene avhenger av produkttegningen og tekniske krav.
Ved å kombinere CNC-maskinering, prosessinspeksjon, konvensjonell dimensjonsmåling og høypresisjonskoordinatmåling, skapes en komplett kvalitetskontrollprosess fra produksjon til sluttinspeksjon.
GW presisjonsproduksjonskapasitet
GW Precision Technology Co., Ltd. har erfaring med produksjon og maskinering av presisjonskomponenter til valseverk. Selskapets produksjonskapasiteter inkluderer CNC-maskinering, vertikal maskinering, horisontal boring, portalmaskinering og presisjonsdimensjonsinspeksjon.
Selskapet har utviklet sine produksjonsprosesser gjennom lang erfaring med valseverkskomponenter. Prosessplanleggingen er utformet i henhold til produktstruktur, materiale, tegningskrav, maskineringsrekkefølge og inspeksjonskrav.
I tillegg til kaldvalseverkets drivsidearbeidsrullelagerblokk, kan GW Precision produsere forskjellige valseverkslagerblokker, bøyeblokker og andre tilpassede presisjonsmekaniske komponenter.
Selskapet kombinerer CNC-produksjonsutstyr, teknisk personell, etablerte maskineringsprosesser, kvalitetsinspeksjonsprosedyrer og produksjonsstyring for å tilby tilpassede produksjonstjenester for valseverkskomponenter.
For kunder som trenger ikke-standardiserte rullelagerblokker, kan produksjonen organiseres i henhold til leverte tegninger, tredimensjonale modeller, materialspesifikasjoner, dimensjonskrav og inspeksjonsstandarder.
Tilpasset produksjon av arbeidsrullelagerblokker
Kaldvalseverk har forskjellige utstyrskonfigurasjoner, valsestørrelser, lagerarrangementer og installasjonsstrukturer. Derfor produseres ofte arbeidsvalselagerblokker i henhold til den spesifikke valseverksdesignen i stedet for å bruke én universell dimensjon.
GW Precision kan produsere rullelagerblokken på drivsiden i henhold til kundens tegninger og tekniske krav. Produksjonsprosessen kan justeres i henhold til komponentdimensjoner, materialvalg, maskineringsstruktur, nødvendige toleranser og inspeksjonskrav.
For kunder med eksisterende tegninger kan GW Precision bearbeide komponenten i henhold til den medfølgende tekniske dokumentasjonen. For ikke-standardiserte produkter kan maskineringsprosessen planlegges i henhold til den faktiske strukturen og produksjonskravene.
Med CNC-maskineringskapasitet og høypresisjonsinspeksjonsutstyr tilbyr GW Precision en kontrollert produksjonsprosess for kaldvalselagerblokker og andre presisjonskomponenter for valseverk.



