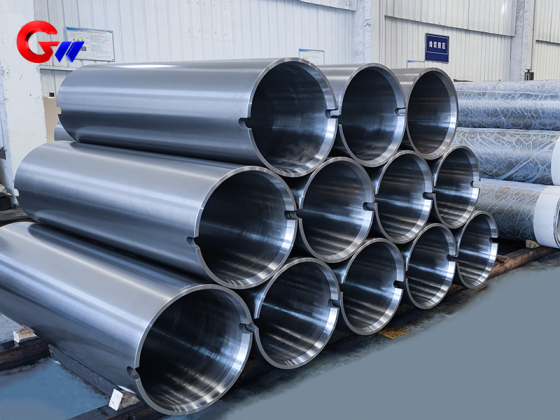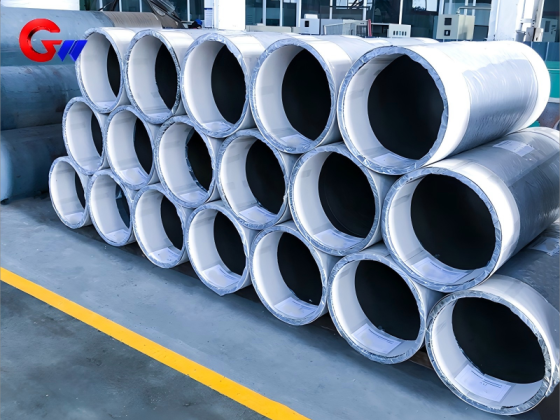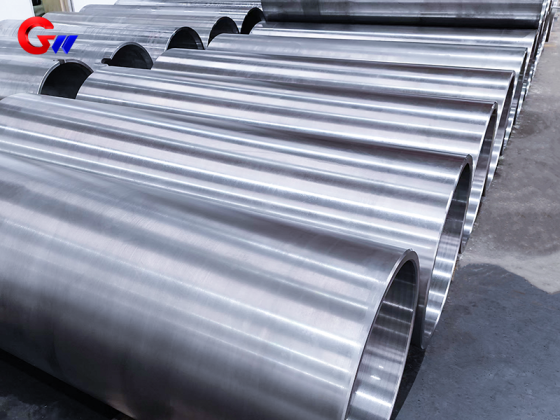
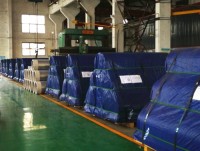
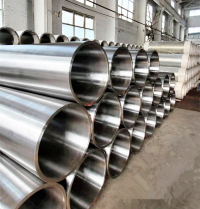
Støpestålspole brukt i valsemaskin av kobberfolie
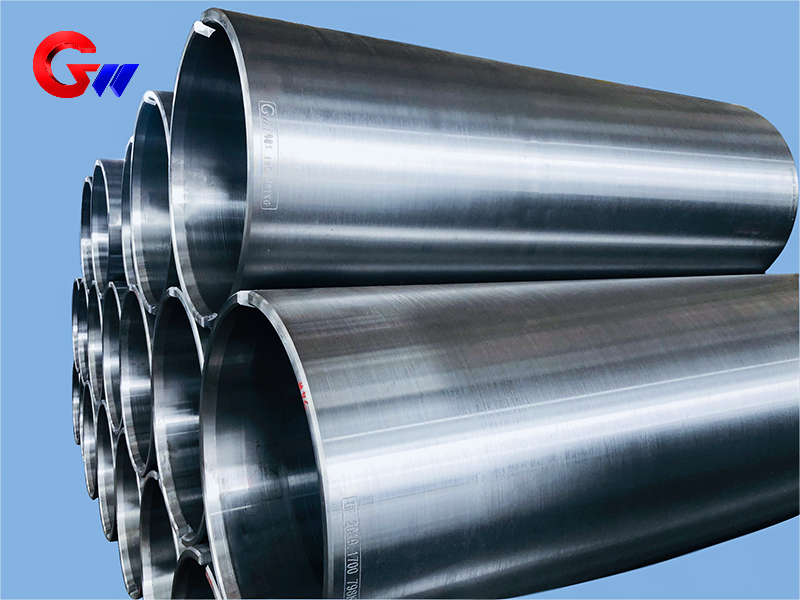
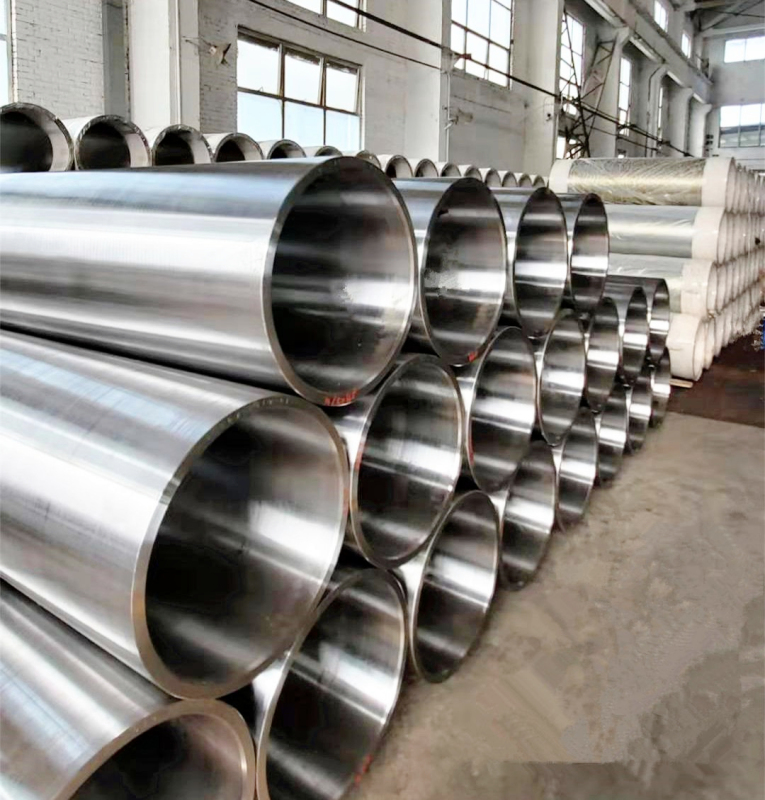
35CrMoV støpt stålhylse for kobberfolievalseverk, produsert med sentrifugalstøping, varmebehandling, dedikert hullboring, presisjons-CNC-maskinering og 100 % dynamisk balanseringsinspeksjon. Tilpassede spesifikasjoner inkluderer 565 × 505 × 1600 mm og 665 × 605 × 2000 mm, med mekaniske egenskaper og geometriske toleranser kontrollert i henhold til kundens krav.
- GW Precision
- Kina, Luoyang
- Kontraktsbestemmelse
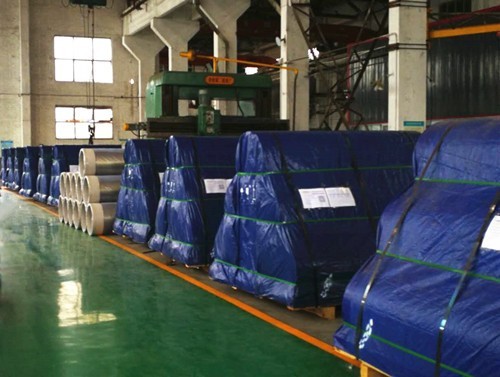
- Årlig kapasitet på stålspolen er 4000 stykker
- informasjon
Støpestålspole brukt i valsemaskin av kobberfolie
| Støpestålspole | Materiale | Spesifikasjon |
| Brukes i valsemaskin av kobberfolie | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Stålhylsen er en stor presisjonsmekanisk komponent som brukes i kobberfolievalseverk. GW Precision produserer tilpassede stålhylser i henhold til kundens tegninger, materialkrav, dimensjonstoleranser og krav til geometrisk nøyaktighet. For dette produktet,35CrMoV legert stålbrukes som materiale, med tilgjengelige spesifikasjoner for565 × 505 × 1600 mmog665 × 605 × 2000 mm.
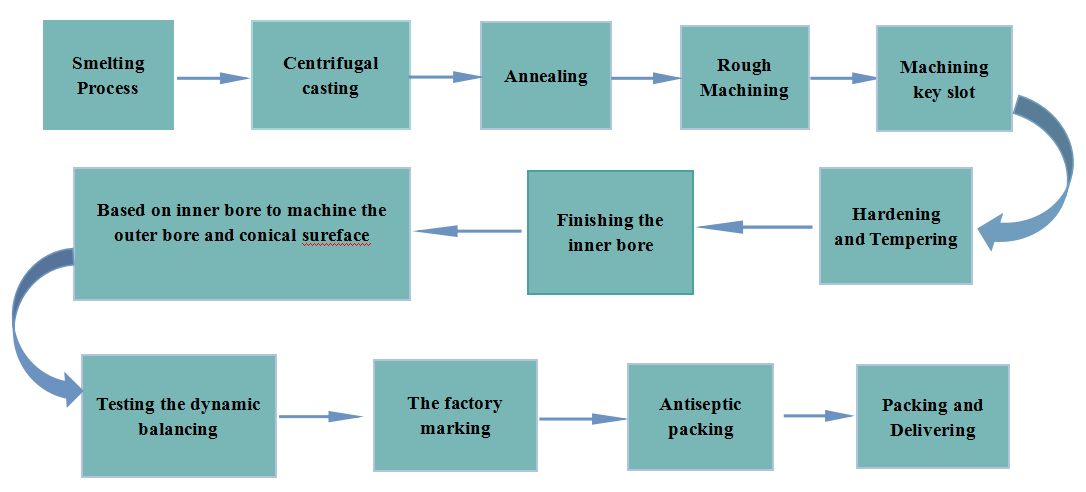
Produksjonsprosessen kombinerer kontrollert smelting og støping, sentrifugalstøping, varmebehandling, dedikert hullboring, presisjons-CNC-maskinering og dynamisk balanseringsinspeksjon. Det komplette prosesseringssystemet utvikles gjennom kontinuerlig forbedring for å kontrollere konsentrisiteten, sylindrisiteten, symmetrien og den dynamiske balansen til støpegodshylsen.
35CrMoV-materiale og mekaniske egenskaper
Hylsen av støpt stål av 35CrMoV varmebehandles ved bråkjøling og anløping for å oppnå de nødvendige mekaniske egenskapene. Typiske ytelsesindikatorer etter varmebehandling inkluderer hardhet, strekkfasthet, flytegrense, forlengelse, slagfasthet og høytemperaturhardhet.
De typiske mekaniske egenskapene er:
Hardhet: HRC 48–52 ved romtemperatur, testet av Rockwell-hardhet i henhold tilASTM E18.
Strekkfasthet: 1500–1800 MPa ved romtemperatur, testet i henhold tilASTM E8.
Flytegrense: 1200–1400 MPa.
Forlengelse: 10–15 %, basert på en50 mm målerlengde.
Slagfasthet: 20–40 J/cm², testet med Charpy-hakk-slagmetoden.
Rød hardhet: ≥HRC 38 ved 600 °C, testet etter1 times oppbevaring ved høy temperatur.
Disse egenskapene er viktige for en stålhylse som brukes i valseverksmaskiner fordi komponenten må opprettholde tilstrekkelig styrke og dimensjonsstabilitet under kontinuerlig mekanisk drift. De endelige varmebehandlingsforholdene og inspeksjonskravene kan kontrolleres i henhold til kundens tekniske spesifikasjoner.
Kontrollert smelte- og støpeprosess
GW Precision bruker kontrollert smelte- og støpeteknologi for produksjon av hylser i støpet stål. Smelte- og støpeutstyret støttes av inspeksjons- og testprosedyrer for å kontrollere den kjemiske sammensetningen av hylsematerialet i støpet stål.
Nøyaktig kontroll av materialsammensetningen gir et pålitelig grunnlag for påfølgende støping, varmebehandling og maskinering. Materialinspeksjonsprosessen brukes til å bekrefte at stålhylsen oppfyller de spesifiserte materialkravene før man går videre til påfølgende produksjonstrinn.
For store stålhylser har kvaliteten på støpeemnet en direkte innflytelse på stabiliteten ved senere maskinering og den endelige geometriske nøyaktigheten. Derfor er materialkontroll og støpekvalitet viktige deler av hele produksjonsprosessen.
Sentrifugalstøping for støping av stålhylser
Sentrifugalstøpingbrukes til støpehylsen i stål for å forbedre kvaliteten og integriteten til de indre og ytre overflatene. Sentrifugalstøpeprosessen bidrar til å redusere forekomsten av overflatedefekter som f.eks.sprekker, slagginneslutninger, porer og sandhull.
Kvaliteten på støpeflaten er spesielt viktig for en stor sylindrisk komponent fordi påfølgende maskinering må etablere nøyaktige indre og ytre sylindriske overflater fra støpeemnet. En stabil støpeprosess gir et passende grunnlag for boring, dreiing, sliping og andre presisjonsmaskineringsoperasjoner.
Etter støping og foreløpig inspeksjon går stålhylseemnet gjennom den påfølgende maskinerings- og varmebehandlingsprosessen. Den spesifikke produksjonsruten justeres i henhold til hylsespesifikasjonen og kundens krav.
Varmebehandling av støpegodshylsen
Varmebehandling er et viktig produksjonsstadium for 35CrMoV støpet stålhylse når spesifikke mekaniske egenskaper er påkrevd.
GW Precision anvender en moden varmebehandlingsprosess for stålhylser som krever spesifisert mekanisk ytelse. Etter varmebehandlingen utføres tilsvarende mekaniske egenskapstester for å bekrefte tilstanden til det ferdige produktet.
Varmebehandlingsprosessen er utformet for å oppnå den nødvendige hardheten og styrken samtidig som de mekaniske egenskapene som kreves for valseverket opprettholdes. Inspeksjon av mekaniske egenskaper utføres sammen med konvensjonell dimensjonsinspeksjon, slik at produktets tilstand kan evalueres både ut fra materialytelse og maskineringsnøyaktighet.
For denne 35CrMoV støpestålhylsen inkluderer den typiske varmebehandlede ytelsenHRC 48–52 hardhet,1500–1800 MPa strekkfasthet,1200–1400 MPa flytegrense,10–15 % forlengelse, og20–40 J/cm² slagfasthetKravet til hardhet ved høy temperatur er≥HRC 38 ved 600 °C etter én times oppbevaring.
Den endelige varmebehandlingstilstanden kontrolleres i henhold til kundens spesifiserte krav til mekaniske egenskaper og gjeldende inspeksjonskriterier.
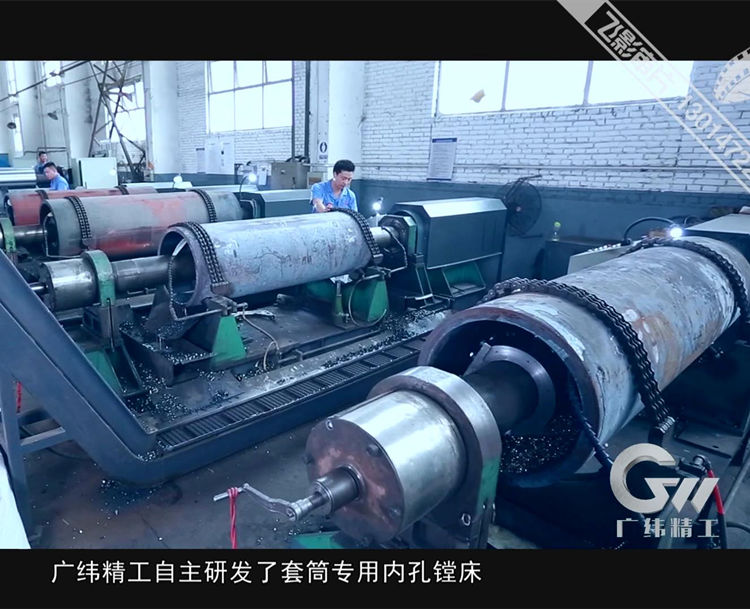
Dedikert hullboremaskin
En av de viktigste produksjonsmulighetene for denne støpestålhylsen er selskapets uavhengig utviklede dedikerte hullboremaskin. Utstyret ble forsket på og utviklet av GW Precision og har oppnådd ennasjonalt patent.
Den dedikerte maskinen er konstruert med god stivhet og høy maskineringsnøyaktighet. Maskineringsstrukturen bruker en tilbakeslagsklemmeanordning som bidrar til å opprettholde arbeidsstykkets posisjon under hullmaskineringsprosessen.
Utviklingen og den kontinuerlige forbedringen av dette dedikerte utstyret har hjulpet GW Precision med å etablere et integrert prosesseringssystem for store stålhylser. Systemet fokuserer på kontroll.konsentrisitet, sylindrisitet, symmetri og dynamisk balansegjennom hele produksjonsprosessen.
Spesifikke dimensjonstoleranser og toleranser for geometrisk nøyaktighet kontrolleres strengt i henhold til kundens tegninger og tekniske krav, i stedet for å bruke en fast toleranse uavhengig av den faktiske produktdesignen.
Presisjonsboring av stålhylseemnet
Hylseemnet av støpestål bearbeides først på den dedikerte hullboremaskinen utviklet av GW Precision.
Under boring kan hylseemnet justeres for å oppnå konsentrisitet mellom for- og bakenden av åpningen. Denne posisjoneringsmetoden bidrar til å opprettholde stabile skjæreforhold og forbedre maskineringsnøyaktigheten.
Under skjæreprosessen forblir arbeidsstykket fiksert mens verktøyskaftet roterer for å maskinere det indre hullet. Denne maskineringsmetoden unngår feil forbundet med arbeidsstykkerotasjon, inkludert konisk og andre formfeil.
Stabil sponfjerning under maskinering bidrar også til å forbedre den maskinerte overflatens tilstand og reduserer muligheten for at spon riper opp den bearbeidede overflaten. Disse prosessegenskapene er viktige ved maskinering av stålhylser med stor diameter og lang lengde, der maskineringsstabilitet direkte påvirker den endelige geometriske nøyaktigheten.
Dobbel selvsentrerende CNC-maskinering
Etter hullboring og boring blir støpegodshylsen viderebehandlet ved hjelp av endobbelt selvsentrerende CNC-maskinverktøyutviklet fra GW Precisions langvarige forskning og erfaring innen høypresisjonsmaskinering av store komponenter.
Hydrauliske støttechucker er installert i begge ender av hylsen. Disse chuckene kan raskt finne de to endene av det indre hullet og bidra til å kontrollere konsentrisiteten mellom den fremre og bakre delen av det indre hullet innenfor den tillatte toleransen.
Etter posisjonering bearbeider maskinverktøyet den ytre sylindriske overflaten samtidig som konsentrisiteten mellom de indre og ytre sirklene kontrolleres innenfor det tillatte toleranseområdet.
De koniske sirklene til de indre hullene i begge ender blir også bearbeidet og kontrollert for å opprettholde konsentrisiteten innenfor den spesifiserte toleransen. Denne doble selvsentrerende maskineringsmetoden er spesielt nyttig for store stålhylser fordi forholdet mellom det indre hullet, den ytre diameteren og begge enders referanseflater har en direkte innflytelse på nøyaktigheten til den endelige monteringen.
Geometrisk nøyaktighet og prosesskontroll
For en stor støpehylse av stål som brukes i kobberfolievalseverk, er dimensjonsnøyaktighet alene ikke tilstrekkelig for å evaluere sluttproduktet. Forholdet mellom forskjellige maskinerte overflater må også kontrolleres.
GW Precisions integrerte prosesseringssystem fokuserer derfor på flere viktige geometriske egenskaper, inkludertkonsentrisitet, sylindrisitet og symmetriDisse parameterne kontrolleres gjennom hele prosesseringssekvensen i stedet for kun å bli vurdert under den endelige inspeksjonen.
Den dedikerte hullboremaskinen, det dobbelte selvsentrerende CNC-maskinverktøyet og tilhørende presisjonsmaskineringsprosesser jobber sammen for å etablere stabile maskineringsreferanser for stålhylsen.
Den spesifikke dimensjonstoleransen og den geometriske toleransen bestemmes i henhold til kundens tegninger og tekniske krav. Dette gjør det mulig å produsere støpegodshylsen for forskjellige kobberfolievalseverkskonfigurasjoner og forskjellige utstyrsgrensesnitt uten å bruke ustøttede standarddimensjoner.
Dynamisk balanseringstest
Dynamisk balansering er en viktig inspeksjonsenhet for en stor roterende stålhylse som brukes i valseverksmaskineri.
I tillegg til konvensjonell dimensjonsinspeksjon og testing av mekaniske egenskaper etter varmebehandling, utfører GW Precision dynamisk balanseringsinspeksjon for ytterligere å verifisere kvaliteten på støpte stålhylser.
ENdynamisk balanseringsmaskin for ringbelteer tilgjengelig for100 % dynamisk balanseringstestingav støpegodshylsene. Balanseringsinspeksjonen bidrar til å identifisere gjenværende ubalanse som kan påvirke komponentens roterende tilstand.
For store roterende komponenter er dynamisk balanse nært knyttet til stabil drift. Derfor er dynamisk balansering innlemmet i inspeksjonsprosessen sammen med dimensjonsnøyaktighet, geometrisk nøyaktighet og varmebehandlede mekaniske egenskaper.
Tilpasset støpegods for kobberfolievalseverk
35CrMoV støpehylsen i stål er produsert for kobberfolievalseverk og kan tilpasses i henhold til kundens tegninger og tekniske krav. Tilgjengelige produktspesifikasjoner i gjeldende data inkluderer565 × 505 × 1600 mmog665 × 605 × 2000 mm.
GW Precisions produksjonsprosess omfatter material- og støpekontroll, sentrifugalstøping, varmebehandling, dedikert hullboring, presisjonsboring, dobbel selvsentrerende CNC-maskinering og dynamisk balanseringsinspeksjon.
Kombinasjonen av disse prosessene er ment å gi stabil kontroll over stålhylsens materialtilstand, mekaniske egenskaper, dimensjonsnøyaktighet og geometriske nøyaktighet. For produkter som krever spesifikke mekaniske egenskaper, utføres varmebehandling i henhold til gjeldende tekniske krav, etterfulgt av tilsvarende mekanisk egenskapstesting.
For presisjonsmaskinering tilbyr den dedikerte hullboremaskinen utviklet av GW Precision en stabil maskineringsmetode for store hylseemner. Den påfølgende doble selvsentrerende CNC-maskineringsprosessen styrer forholdet mellom de indre og ytre sylindriske overflatene og geometrien til det indre hullet i begge ender.